

Физика и химия стекла, 2020, T. 46, № 6, стр. 663-666
3D-печать пастами на основе корундовых порошков ядро–оболочка
С. П. Богданов 1, 2, *, А. С. Долгин 1, А. И. Макагон 1, 2
1 Санкт-Петербургский государственный технологический институт (технический университет)
190013 Санкт-Петербург, Московский пр., 26, Россия
2 Институт химии силикатов им. И.В. Гребенщикова РАН
199034 Санкт-Петербург, наб. Макарова, 2, Россия
* E-mail: BogdanovSP@mail.ru
Поступила в редакцию 08.06.2020
После доработки 20.07.2020
Принята к публикации 06.08.2020
Аннотация
В работе предложена конструкция 3D-принтера, печатающего восковым шликером на основе порошков корунда. Для активации спекания керамики использованы зeрна корунда, предварительно плакированные двухслойной оболочкой из соединений марганца и титана Al2O3–MnAl2O4–TiO2, что позволяет снизить температуру спекания до 1400°С, по сравнению с чистым корундом, и обеспечивает равномерное распределение спекающей добавки.
ВВЕДЕНИЕ
На сегодняшний день 3D-печать керамикой является активно развивающимся направлением, позволяющим достигнуть новых качеств материала и развивать новые направления. В работах академика В.Я. Шевченко предложена идея использования керамических материалов с топологией трижды периодических поверхностей минимальной энергии для условий экстремальных нагрузок [1]. Создать такие материалы возможно только с использованием 3D печати.
Керамические 3D-принтеры – это в основном дорогие промышленные системы аддитивного производства. Эти системы различаются по технологиям 3D-печати. Для печати керамикой используют такие методы как: экструзия, распыление связующего, фотополимеризация и спекание порошка. Промышленные керамические 3D-принтеры имеют высокое качество печати, однако их стоимость доходит до 1 млн евро.
3D-печать керамикой является лишь частью более длительного технологического процесса. Керамические 3D-принтеры генерируют заготовки (сырец). В дальнейшем они должны пройти длительные этапы обработки (сушка, выжигание связующего, спекание), чтобы достичь своих окончательных свойств. Комплект оборудования для печати керамикой, кроме 3D-принтера, должен включать печь для спекания сырцов. В зависимости от керамического материала, необходимо иметь печи от 1000°С (для низкотемпературной глины) до 2700°С (для карбида кремния). Спекание сырца, содержащего корунд, проводят на воздухе при температуре 1800°С. Естественно, что с возрастанием температуры растет и стоимость оборудования.
Среди технологий 3D-печати, потенциально интересных для керамических изделий, можно выделить MJS-технологию. Еe особенность заключается в том, что в место построения изделия подается пастообразная смесь порошка и связующего (в соотношении приблизительно 1 : 1), которая выдавливается через подогреваемый экструдер. Напечатанная 3D-заготовка подвергается спеканию, сначала предварительному, а затем окончательному. Впервые эта технология под названием Multiphase Jet Solidification (MJS) была разработана в 1994 г. в Германии [2]. Технология экструзионной 3D-печати получила распространение в пищевой индустрии, в виде печати пищевых паст, теста, расплавленного шоколада и других вязкотекучих продуктов. Для этого применяются специально выпускаемые многочисленными фирмами 3D-принтеры, снабженные поршневыми или шнековыми экструдерами. Сравнительно недавно наметилось новое направление в развитии технологии экструзионной 3D-печати – изготовление изделий из глины, в частности, изделий художественной и бытовой керамики [3], а также литейных форм для литья металлов [4, 5].
Цель настоящей работы – изучение возможности 3D-печати керамическими пастами (шликерами), разработка конструкции экструдера 3D-принтера, печатающего по FDM технологии (Fused Depsition Modelling), а также модернизация его программного обеспечения. Изучение возможности приготовления шликера на основе порошков “ядро–оболочка” для снижения себестоимости последующего спекания напечатанного керамического сырца за счет снижения температуры спекания, оболочка при этом состоит из спекающей добавки, равномерно нанесенной на зерно керамики.
Для снижения температуры спекания корундовых частиц использованы порошки, плакированные активирующими добавками. Так как в работе [6] лучшие результаты для корундовой керамики показали порошки Al2O3–MnAl2O4–TiO2, эта комбинация и была использована в данной работе. Для приготовления паст использованы порошки “ядро–оболочка” различного гранулометрического состава и с различной толщиной оболочки, синтезированные с помощью метода йодного транспорта [7, 8].
Процесс нанесения оболочки на зeрна корунда проводят в несколько стадий. На первом этапе на корунд методом газового транспорта осаждают марганец. Металл активно реагирует с Al2O3 с образование алюмината MnAl2O4. Затем на поверхность осаждают металлический титан, формируется композиция Al2O3–MnAl2O4–Ti. На завершающем этапе поверхность порошка окисляют на воздухе для образования наружного слоя TiO2.
В качестве материалов для 3D-печати в работе использованы керамические пасты – шликер, представляющие собой смесь порошков корунда разного состава с парафином. Содержание парафина в шликере 15%.
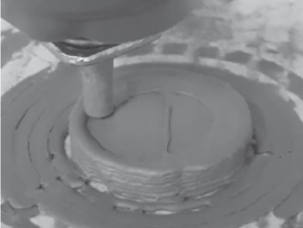
Экструдер для печати шликером состоит из подогреваемого до заданной температуры резервуара (шприц), заполненного шликером. Скорость подачи шликера можно программно регулировать в зависимости от его вязкости, диаметра сопла, диаметра резервуара и толщины формируемых слоев. Тестовые образцы были напечатаны со следующими параметрами: температура резервуара – 60°С, диаметр сопла – 2 мм, скорость печати – 20 мм/мин, толщина единичного слоя – от 0.3 до 0.5 мм (рис. 1).
Полученные после печати изделия по своим свойствам ничем существенно не отличаются от заготовок, получаемых традиционными методами шликерного литья. Дальнейшую обработку проводили по традиционной технологии: сушка заготовок и последующее спекание сырца. Напечатанные образцы подвергали медленному нагреванию для удаления избыточного парафина со скоростью 3°С/ч до 200°С в засыпке из порошка силикагеля. Известно [6], что добавки соединений марганца и титана в корундовую шихту позволяют снизить температуру спекания керамики до 1300–1400°С. Структура использованных порошков “ядро–оболочка” с равномерным распределением активатора по границам зeрен, позволяет спекать заготовку при температуре 1310°С.
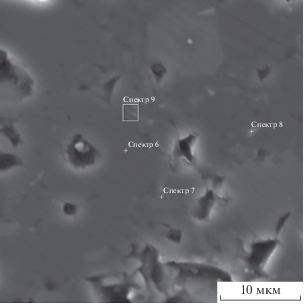
В процессе спекания происходит взаимодействие активаторов MnAl2O4 и TiO2 с корундом. Методом рентгенофазового анализа на дифрактометре Rigaku Smartlab подтверждено, что образуется матрица сложного многофазного состава на основе MnAl2O4, MnTiO3 и их твeрдого раствора [3]. С помощью сканирующего электронного микроскопа (СЭМ) Tescan Vega 3 SBH исследована структура полученной композиции (рис. 2). Микрорентгеноспектральный анализ на анализаторе (МРСА) AZtec X-Act подтвердил равномерное распределение матрицы между зернами корунда.
Опытные образцы обладали достаточно высокой пористостью: общая пористость – 21%, открытая пористость – 18%, что снизило кажущуюся плотность до 3.14 г/см3. При этом микротвeрдость керамики осталась на достаточно высоком уровне 14–17 ГПа. Дальнейшая работа будет посвящена повышению плотности 3D керамики.
Предложен экономичный процесс 3D печати керамикой, являющийся аналогом MJS печати и отличающийся тем, что в составе пасты используется не металлический, а керамический порошок. Разработан экструдер для печати шликером. Полученные результаты носят предварительный характер и только демонстрируют возможность реализации предложенных идей. Использованные в работе режимы печати на 3D-принтере, составы шликера, составы порошков “ядро–оболочка” и режимы последующей термической обработки напечатанных образцов требуют оптимизации.
Данная технология может быть распространена и на другие керамические материалы, в т. ч. из неоксидной керамики. Благодаря уменьшению стоимости, времени изготовления и энергетических затрат, данную технологию можно применять для изготовления керамики со сложной топологией: катализаторов, изоляторов, эндо-протезов, а также любых других изделий мелкосерийного производства.
Исследование выполнено за счет гранта Российского научного фонда (проект № 20-13-00054).
Список литературы
Шевченко В.Я., Сычев М.М., Лапшин А.Е., Лебедев Л.А. Керамические материалы с топологией трижды периодических поверхностей минимальной энергии для конструкций, работающих в условиях экстремальных нагружений // Физ. и хим. стекла. 2017. 43. № 6. С. 88–91.
Geiger M., Greul M., Sindel M., Steger W. Multiphase Jet Solidification – a new process towards metal prototypes and a new data interface // Solid Freeform Fabrication Symposium, Univ. of Texas, Austin, TX, 1994. P. 9–16.
3D-printer LUTUM [Jelektronnyj resurs]. 2015. Rezhim dostupa: https://3dprinter.ua/glinyanyiy-3d-printer-lutum/
Joris P. Investment Casting and 3D-Printing: BFFs [Jelektronnyj resurs]. 2017. Rezhim dostupa: https://3dprint.com/185785/investment-casting-and-3dp/
Толочко Н.К., Андрушевич А.А., Василевский П.Н., Чугаев П.С. Применение технологии экструзионной 3D-печати в литейном производстве // Литье и металлургия. 2018. № 4(93). С. 139–143.
Богданов С.П., Гаршин А.П., Сычев М.М. Бронекерамика на основе порошков корунда “ядро-оболочка” // Сборник докладов 11-го Международного симпозиума “Порошковая металлургия: Инженерия поверхности, новые порошковые композиционные материалы. Сварка” (10–12 апреля 2019 г.), Минск, 2019. Ч. 1. С. 424–430.
Богданов С.П. Получение покрытий на порошках методом йодного транспорта // Физика и химия стекла. 2011. Т. 37. № 2. С. 229–237.
Богданов С.П. Йодотранспортный метод получения покрытий на порошках // Известия СПбГТИ(ТУ). 2012. № 16(42). С. 24–28.
Дополнительные материалы отсутствуют.
Инструменты
Физика и химия стекла


 Пн.-пт.: 10.00-19.00