

Физика и химия стекла, 2021, T. 47, № 5, стр. 545-560
Исследование каталитических свойств синтетических алюмосиликатов различной морфологии в реакциях крекинга побочных продуктов синтеза изопрена
Ю. А. Аликина 1, *, Е. А. Спецов 2, Н. Ю. Ульянова 1, О. Ю. Голубева 1
1 Институт химии силикатов им. И.В. Гребенщикова РАН
199034 Санкт-Петербург, наб. Макарова, 2, Россия
2 Санкт-Петербургский государственный Технологический институт (Технический университет)
190013 Санкт-Петербург, Московский проспект, 26, Россия
* E-mail: morozowa_u_a@mail.ru
Поступила в редакцию 12.02.2021
После доработки 30.04.2021
Принята к публикации 07.06.2021
Аннотация
Исследована каталитическая активность синтетических образцов алюмосиликатов различной морфологии и химического состава в каскаде реакций, являющихся побочными в процессе разложения 4,4-диметил-1,3-диоксана. В качестве объектов исследования выбраны алюмосиликаты со структурами монтмориллонита (Na0.2Al1.8Mg0.2Si4O10(OH)2⋅nH2O, Mg3Si4O10(OH)2⋅nH2O) и каолинита (Al2Si2O5(OH)4) со сферической и пластинчатой морфологиями частиц, исследованы их пористо-текстурные характеристики и свойства поверхности. Показано, что удельная поверхность исследуемых образцов в зависимости от состава менялась от 11 до 470 м2/г, содержание оксида алюминия в образцах находилось в диапазоне от 0 до 24 мас. %. Установлено, что слоистые силикаты со структурой монтмориллонита способствуют снижению газификации органического сырья и повышению выхода изопрена. Каолинит со сферической морфологией частиц способствует повышению выхода формальдегида, а с пластинчатой морфологией частиц повышает степень разложения гетероатомных и циклических соединений.
ВВЕДЕНИЕ
Процессы нефтехимии, связанные с производством изопрена для получения синтетических резин (СР), как правило, сопровождаются образованием широкого ряда побочных продуктов (ПП) (например, диоксановые спирты, гидропираны, сложные эфиры [1–3]). Последние, в основном, используют как топливо в котлах-утилизаторах и только частично перерабатывают технологически с возвратом полезных продуктов в рецикл производства [4]. Переработку ПП проводят путем их парового крекинга на катализаторах в виде алюмосиликатов, действие которых направлено на разложение производных изобутилена и формальдегида и их олигомеров в атмосфере водяного пара. Селективность таких катализаторов при их модернизации направлена на повышение глубины разложения компонентов смеси с минимизацией степени их газификации и уплотнения (полимеризации, коксообразования) по побочным реакциям [5, 6].
Схема 1 [7] иллюстрирует маршруты образования основных и побочных компонентов в процессе синтеза изопрена. Следует отметить, что 3-метилбутандиол-1,3 не является инициирующим агентом, его превращения имеют самую длинную цепочку реакций. Другие компоненты органического сырья вступают в указанные и другие реакции, образуя широкий ряд веществ. Данная схема является неполной. Так, в цепочке превращений 4-метил-3,6-дигидропиран образуется как конечный продукт при осуществлении основного процесса производства мономеров синтетических резин, его содержание наибольшее в органической смеси и сопоставимо лишь с концентрацией диоксановых спиртов. Однако при термокаталитическом разложении они являются важными источниками получения основных товарных продуктов: формальдегида и 2-метил-1,3-бутадиена. Другой продукт, 3-метилбутен-3-ол, является основным сырьем для производства цитраля и витаминов А и Е [8]. Одновременно действие катализатора приводит и к образованию нежелательных тяжелых и легких продуктов – терпеновым олигомерам и газообразным СО, СО2 и углеводородам. Если тяжелые продукты являются результатом реакций полимеризации между, предположительно, гетероатомными соединениями, то легкие образуются в результате разложения формальдегида и крекинга спиртов [9].
Существующая технология позволяет переработать в полезные продукты не более 2/3 ПП [10, 11]. Теоретически, нецелевые продукты производства синтетических резин можно каталитически трансформировать в целевые – изобутилен, изопрен и формальдегид. Однако на практике, т.е. при одновременной переработке смеси этих веществ, унификация условий их конверсии и, как следствие, рост числа вторичных побочных реакций отрицает возможность достижения максимальной селективности по диссоциации каждого из компонентов. Использование природных алюмосиликатов, содержащих в своем составе примеси различных оксидов, обуславливает катализ на поверхности с фазовым полиморфизмом [12, 13]. Другими словами, множество имеющихся структур поверхности катализатора обеспечивают его многомаршрутность, но не селективность.
За прошедшие годы разработок состав существующих катализаторов на основе природных глин целиком определялся составом получаемых продуктов разложения ПП (например, [14–20]). Были выведены общие закономерности, согласно которым более жесткому разложению ПП соответствовало большее содержание фаз, включающих алюминий и другие переходные металлы в катализаторе. Данные фазы повышали степень газификации и уплотнения сырья. Глины, богатые такими элементами, обладали схожими каталитическими свойствами, например, бентонитовая, кембрийская. Обратным эффектом обладали глины с примесями оксидов щелочных металлов, например, каолиновая [21]. Снижая долю образующихся летучих соединений и кокса, они одновременно ингибировали реакции образования полезных продуктов, т.е. снижали конверсию и избирательность всего процесса. Добавка в глины щелочноземельных металлов, как правило, не сильно влияла на их величину конверсии, но могла сместить селективность происходящих процессов в пользу побочных компонентов. В связи с этим, основными минеральными компонентами для производства катализаторов являются бентонитовая и каолиновая глины, полевой шпат и кварц [12]. Однако о каталитической роли фаз, входящих в состав указанных компонентов, в рассматриваемом процессе информация отсутствует.
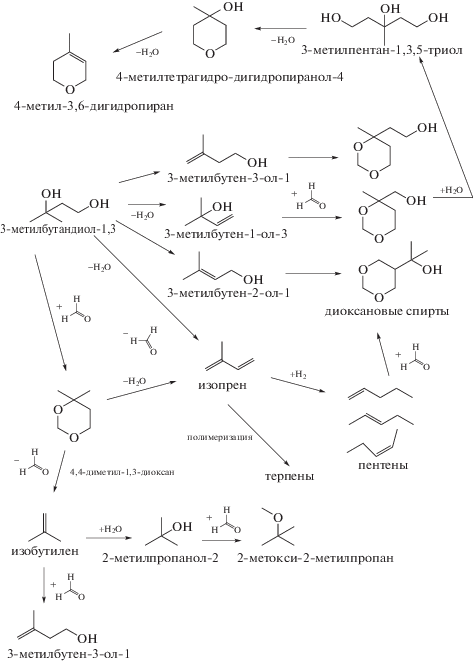
Схема 1 . Образование целевых и побочных продуктов в реакциях синтеза изопрена [7].
В связи с вышесказанным, анализ некоторых индивидуальных алюмосиликатных структур представляет интерес с целью определения степени конверсии и избирательности их действия к отдельным компонентам рассматриваемой смеси ПП. Это позволило бы обозначить подход к замене природных алюмосиликатов на комбинированные полифункциональные катализаторы для переработки многокомпонентных тяжелых дистиллятов производства синтетической резины и других производств.
В работе представлены результаты исследования микроструктурных, текстурных характеристик и каталитических свойств алюмосиликатов группы каолинита Al2Si2O5(OH)4 со сферической и пластинчатой морфологией частиц, сапонита Mg3Si4O10(OH)2⋅nH2O и монтмориллонита Na0.2Al1.8Mg0.2Si4O10(OH)2⋅nH2O в сравнении с полиморфными каолиновыми и бентонитовыми глинистыми катализаторами. Исследуемые образцы алюмосиликатов получали в условиях направленного гидротермального синтеза, что позволило исследовать образцы заданного фазового и химического состава, морфологии, и с определенным набором микроструктурных и пористо-текстурных характеристик, изучить влияние указанных характеристик на каталитическую активность образцов в реакциях крекинга побочных продуктов синтеза изопрена, что невозможно в случае исследования природных алюмосиликатов.
ЭКСПЕРИМЕНТАЛЬНАЯ ЧАСТЬ
Синтез алюмосиликатных катализаторов. Синтез проводили путем гидротермальной обработки высушенных гелей соответствующих составов в стальных автоклавах с платиновыми тиглями. Состав гелей рассчитывали исходя из идеальной формулы конечных продуктов – каолинита, сапонита и монтмориллонита (табл. 1).
Таблица 1.
Условия синтеза, морфология и обозначения исследуемых образцов
| Обозначение образца | Состав исходного геля | Температура гидротермальной обработки |
Ожидаемая морфология частиц |
|---|---|---|---|
| Kaol-250 | Al2Si2O5(OH)4 | 250°С | Сферическая |
| Kaol-350 | Al2Si2O5(OH)4 | 350°С | Пластинчатая |
| Sap | Mg3Si4O10(OH)2⋅nH2O | 350°С | Слоистая |
| Mt | Na0.2Al1.8Mg0.2Si4O10(OH)2⋅nH2O | 350°С | Слоистая |
Исходные гели готовили с использованием тетраэтоксисилана TEOC ((C2H5O)4Si, “ос. ч.”), Mg(NO3)2⋅6H2O (“х. ч.”), Al(NO3)3⋅9H2O (“х. ч.”), HNO3 (“х. ч.”, 65 мас. %), NH4OH (“ос. ч.”) и этилового спирта, с использованием ранее описанных методик [22, 23].
Высушенные гели подвергали гидротермальной обработке при температурах 250 и 350°С и автогенном давлении 500–700 МПа в течение трех сут. Продукты кристаллизации промывали дистиллированной водой и сушили при 100°С в течение 12 ч.
Методы исследования. Синтезированные образцы алюмосиликатных катализаторов исследовали методом рентгеновского дифракционного анализа на порошковом дифрактометре D8-Advance (Bruker, CuKα-излучение). Фазовый анализ образцов исследовали сравнением полученных дифрактограмм с приведенными в базе данных ICCD-2006.
Термическую стабильность образцов исследовали на приборе синхронного термического анализа с использованием метода дифференциальной сканирующей калориметрии (NETZSCH, STA 429), сопряженной с квадрупольным масс-спектрометром QMS 403 C. Исследования проводили со скоростью нагрева 20°C/мин, на воздухе, в интервале температур от 20 до 100°С.
Пористую структуру образцов изучали методом низкотемпературной сорбции азота (Quantachrome NOVA 1200e, США). Дегазацию проводили при температуре 300°С в течение 12 ч. Удельную поверхность образцов рассчитывали по методу Бранауэра–Эммета–Теллера (БЭТ) с помощью программного обеспечения NOVAWin.
Химический анализ образцов на содержание Si, Mg и Al был проведен гравиметрическим методом с использованием хинолята кремнемолибденового комплекса и методом комплексонометрического титрования. Содержание натрия в образцах определяли методом пламенной фотометрии на атомно-абсорбционном спектрометре iCE3000. Содержание Н2О оценивали по потере массы при прокаливании образца при 1000–1100°С.
Микрофотографии образцов получали на сканирующем электронном микроскопе Carl Zeiss Merlin с полевым эмиссионным катодом, колонной электронной оптики GEMINI-II. Порошки высаживали непосредственно на проводящий углеродный скотч без дополнительной обработки.
Функциональный состав поверхности образцов исследовали методом адсорбции кислотно-основных индикаторов с различными значениями pKa в интервале от –4.4 до 14.2, которые селективно сорбируются на поверхности активных центров с соответствующими значениями pKa [24]. Содержание центров адсорбции определяли по изменению оптической плотности водных растворов индикаторов с использованием метода УФ-спектроскопии поглощения (спектрофотометр LEKISS2109UV).
Исследования каталитической активности. Каталитическую активность синтезированных алюмосиликатов изучали на установке, принципиальная схема которой приведена на схеме 2. В качестве модельного процесса для исследования был выбран каскад реакций, являющихся побочными в процессе разложения 4,4-диметил-1,3-диоксана. Паровой крекинг смеси кислородсодержащих соединений проводили в проточном реакторе при температуре 480°С, объемной скорости смеси 0.7 ч–1 и соотношении сырье : вода = 1 : 3; длительность процесса – 2 ч.
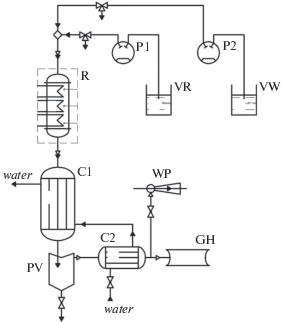
Схема 2 . Принципиальная схема установки для исследования каталитической активности образцов: R – реактор, P1 – насос подачи сырья, Р2 – водяной насос, VR – сырьевая емкость, VW – емкость с водой, С1 и С2 – холодильники для первичной и вторичной конденсации паров, PV – делительная воронка, GH – газгольдер, WP – вакуумный водяной насос.
Для всех образцов проводили оценку степени превращения (образования или разложения) по отдельным компонентам органической смеси и продукта путем обработки количественных данных по содержанию компонентов до и после реакции. Анализ исходной органической и конечной смесей проводили с помощью газовых хроматографов. Для жидких проб: “Хроматек 5000.2” (Россия) с пламенно-ионизационным детектором. Наполнитель колонки – CP Wax (длина – 25 м, диаметр – 0.32 мм), скорость нагревания термостата от 50 до 250°С – 8°С/мин, скорость газа-носителя (водород) – 1 дм3/мин, температуры: детектора – 250°С, испарителя – 220°С. Для газообразных проб: “Кристалл 2000М” (Россия) с детектором по теплопроводности. Наполнитель колонки – молекулярные сита (длина – 40 м); скорость газа-носителя (водород) – 30 см3/мин; температуры: детектора – 100°С, испарителя – 60°С.
Сырье и воду подавали насосами через смеситель в реактор. Продукты реакции паровой конверсии охлаждали в холодильниках и направляли в сборник продуктов. Газообразные продукты дополнительно охлаждали, а паровой конденсат также поступал в сборник продуктов. Несконденсированные газы, проходя пробоотборную емкость (или газгольдер), выводились в вытяжную вентиляцию. При проведении отжига коксовых продуктов на катализаторе через систему пропускали воздух с помощью водяного вакуумного насоса. Определение массы удаленного кокса определяли гравиметрически по изменению массы щелочного адсорбента СО2.
Перед испытаниями синтезированные образцы формовали путем смешивания порошков алюмосиликатов с коллоидным диоксидом кремния и водой, затем экструзией получали гранулы цилиндрической формы (диаметр – 1 мм, длина – 2–3 мм) с достаточной для испытаний в проточном реакторе механической прочностью. Катализаторы сравнения из природных бентонитовой и каолиновой глин были приготовлены тем же способом. С учетом температуры эксплуатации катализатора, перед испытаниями все образцы прокаливали при скорости нагревания не более 5°С/мин до конечной температуры 500°С в атмосфере воздуха.
РЕЗУЛЬТАТЫ И ОБСУЖДЕНИЕ
Результаты рентгенофазового анализа показали, что синтезированные образцы представляют собой однофазные алюмосиликаты заданных структурных типов – каолинита, сапонита и монтмориллонита (рис. 1).
Рис. 1.
Дифрактограммы синтезированных алюмосиликатов: Kaol-350 (1), Kaol-250 (2) (а); Sap (3), Mt (4) (б). ▲ – штрих-диаграммы стандартов.

Сапонит (Mg3Si4O10(OH)2⋅nH2O) можно рассматривать как частный случай монтмориллонита Na2x(Al2(1– x), Mg2x)Si4O10(OH)2⋅nH2O с x = 1. От монтмориллонита его отличает отсутствие изоморфных замещений в октаэдрических слоях, что приводит к практически полному отсутствию поверхностного заряда и обменных катионов, в частности – катионов натрия, что подтверждается результатами химического анализа (табл. 2).
Таблица 2.
Химический состав исследуемых образцов по данным химического анализа
| Образец | Химический состав, мас. % | ||||
|---|---|---|---|---|---|
| SiO2 | Al2O3 | MgO | Na2O | п.п.п. | |
| Kaol-250 | 66.56 | 23.31 | – | – | 0.96 |
| Kaol-350 | 66.56 | 23.31 | – | – | 0.96 |
| Sap | 54.11 | – | 32.52 | 0.11 | 13.26 |
| Mt | 56.96 | 24.81 | 2.10 | 2.99 | 15.24 |
Наличие рефлекса (060) на дифрактограмме образца Sap (рис. 1) свидетельствует о триоктаэдрической структуре образца и о присутствии вакансий в октаэдрических слоях. Для образца Mt характерно присутствие алюминия в октаэдрических слоях, что приводит к уменьшению числа вакансий и переходу триоктаэдрической структуры образцов (2θ = 60.8°, d = 1.48 Å, (060)) в диоктраэдрическую (2θ = 62.3°, d = 1.52 Å, (330))11.
Изучаемые образцы содержат приблизительно одинаковое количество Al2O3 – около 23–24 мас. %, за исключением образца Sap, который не содержит алюминия (табл. 2). Два образца – Sap и Mt содержат натрий, при этом содержание оксида натрия в образце Sap можно рассматривать как незначительное (около 0.1 мас. %). Образцы Kaol-250 и Kaol-350 представляют собой чистые алюмосиликаты без дополнительных примесей.
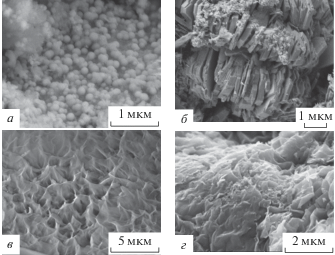
Образцы со структурой каолинита, полученные при различных температурах, имеют одинаковый структурный тип и химический состав, но отличаются по морфологии (рис. 2). Для образца Kaol-250 (рис. 2а), полученного путем гидротермальной кристаллизации геля при 250°С, характерна сферическая морфология с диаметром частиц 100–170 нм, образец Kaol-350 представляет собой пластинчатые частицы толщиной 120–200 нм (рис. 2б). Образцы Sap и Mt имеют слоистую морфологию (рис. 2в, г).
Рис 2.
Результаты исследования синтезированных алюмосиликатов методом электронной микроскопии: Kaol-250 (a), Kaol-350 (б), Sap (в), Mt (г).
Кривые ТГ и ДСК синхронного термического анализа показывают классический характер термического разложения глинистых минералов, в частности каолинита – рис. 3а, б и монтмориллонитов – рис. 3в, г. Все образцы исследуемых алюмосиликатов теряют межслоевую и физически сорбированную воду в интервале температур 100–200°С. При температуре 150–400°С происходит потеря массы в количестве 6.2% для Kaol-250 и 0.8% для Kaol-350, связанная с удалением физически связанной воды. Эндотермические пики при 493 и 535°С с потерями массы 6.57 и 11.45% обуславлены высвобождением структурно связанной воды. Интенсивная экзотермическая реакция при 1003°С без потери массы наблюдается в обоих образцах каолинита. Здесь, по разным литературным данным, может происходить образование γ-Al2O3 [25], муллита [26] или шпинели Al4Si3O12 [27].
Рис. 3.
Кривые дифференциально-термического анализа: Kaol-250 (a), Kaol-350 (б), Sap (в), Mt (г).
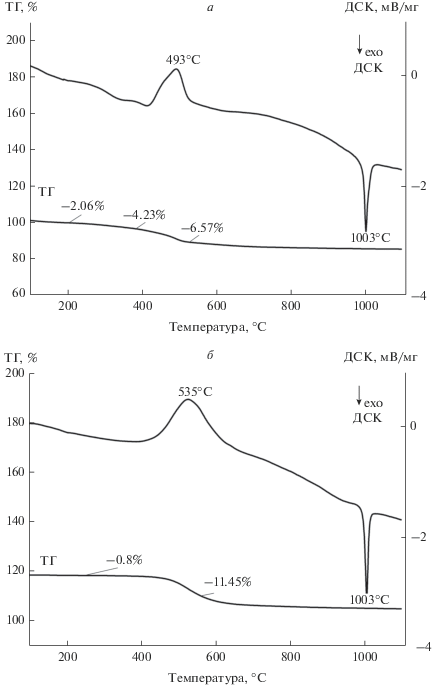
Рис. 3.
Окончание
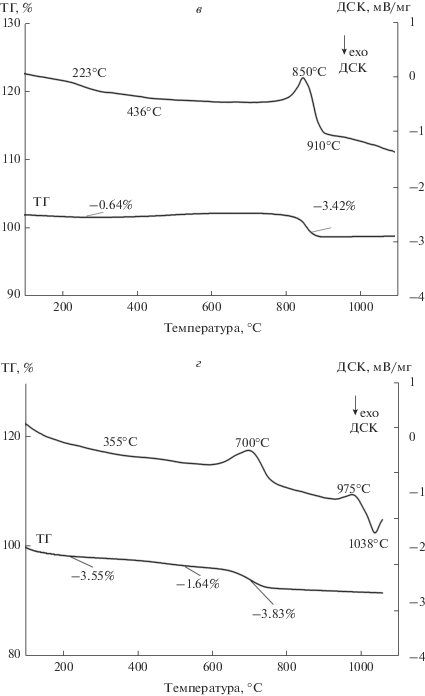
Образцы Sap и Mt также теряют конституционную воду, представленную гидроксильными группами слоев, и превращаются в безводную модификацию. Для природных монтмориллонитов и бентонитовых глин температура, соответствующая этому процессу, находится в диапазоне 500–700°С. Температура выхода конституционной воды для синтезированных составов смещена в область высоких температур. Для образца Sap она составила 850°С, с потерями массы 3.4%. Для образца Mt этот процесс является двухстадийным и сопровождается эндотермическими эффектами на 700 и 975°С. Для образцов Sap и Mt характерно наличие экзотермического пика, сразу следующего за высокотемпературным эндотермическим эффектом и связанным с разрушением структуры образцов [28]. В целом термическое поведение всех исследуемых образцов свидетельствует об их термической устойчивости.
Результаты исследования образцов алюмосиликатных катализаторов методом низкотемпературной адсорбции азота показали, что все полученные кривые (рис. 4) можно отнести к IV типу изотерм адсорбции по классификации IUPAC [29]. Для них характерно наличие гистерезиса, свидетельствующего о капиллярной конденсации в мезопорах. Указанный тип изотерм свидетельствует об одновременном присутствии как мезо- так и микропор [30, 31]. Изотермы адсорбции, представленные на рис. 4 отличаются формой петли гистерезиса, что свидетельствует о различных пористо-текстурных характеристиках образцов, в частности – о разной форме пор. Если для образцов Kaol-250 и Sap форму петель гистерезиса можно отнести к типу H2 [32], то для образцов Kaol-350 и Mt характерно некоторое сужение петли гистерезиса, при этом форма петли становится ближе к типу H3. Петли гистерезиса могут свидетельствовать о форме пор и их распределении в образце. Полагают, что тип H2 свидетельствует о мезопористых структурах с распределением пор по форме, в то время как тип H3 обычно приписывают агрегатам пластинчатых частиц, формирующих щелевидные поры [29].
Рис. 4.
Изотермы адсорбции азота синтезированных алюмосиликатов: Kaol-250 (a), Kaol-350 (б), Sap (в), Mt (г).
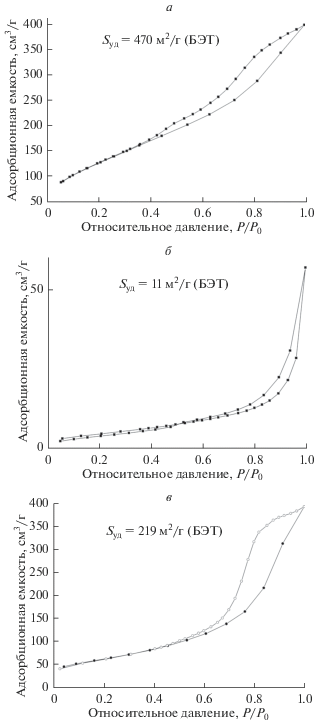
Рис. 4.
Окончание
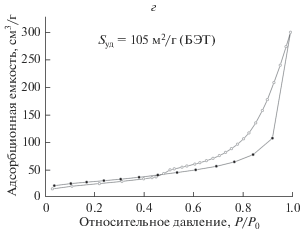
Величины площади удельной поверхности также отличаются для образцов разной морфологии. Так, величина Sуд для образца Kaol-250 со сферической морфологией (рис. 4а) составляет 330 м2/г, а образца Kaol-350 с пластинчатой морфологией – всего лишь 15 м2/г. Объем пор составляет соответственно 0.521 и 0.089 см3/г для образцов Kaol-250 и Kaol-350, средний диаметр пор для обоих образцов составляет 3.8 нм. Значения удельной поверхности для образцов Sap и Mt составляют 219 и 105 м2/г, диаметр пор – 8.8 нм и 3.9 нм, объемы пор – 0.6 и 0.46 см3/г соответственно. Для образцов природных глин величина удельной поверхности составила 16.1 м2/г (из бентонита) и 5.7 м2/г (из каолина), а суммарный объем пор – 0.22 и 0.25 см3/г соответственно Результаты исследования методом низкотемпературной адсорбции азота показали, что полученные образцы алюмосиликатных катализаторов отличаются по пористости, форме и размерам пор.
Анализ поверхности исследуемых образцов методом адсорбции кислотно-основных индикаторов (рис. 5) позволяет сделать вывод о существовании протонных (бренстедовских) кислотных центров на поверхности образцов, а также об изменении силы и соотношения между кислотными центрами в зависимости от их химического состава и морфологии.
Рис. 5.
Распределение активных центров на поверхности синтезированных алюмосиликатов: сплошная – Kaol-250 и Kaol-350, точечная – Sap, пунктирная – Mt.
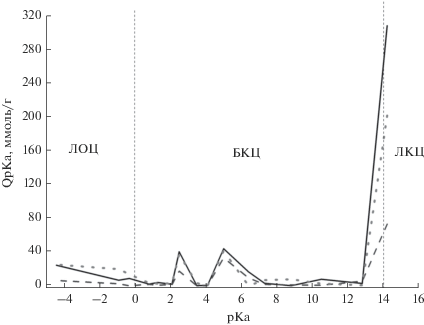
В образцах всех составов присутствуют слабокислые бренстедовские кислотные центры (БКЦ) с pKa 5 и БКЦ с повышенной кислотностью с pKa 2.5. Для всех образцов характерно присутствие небольшого количества льюисовских основных центров (ЛОЦ) с pKa –4. Для образцов группы каолинита Kaol-250 и Kaol-350 характерно наличие БКЦ, расположенных в области pKa 2.5 и 5 со значениями 40 и 45 мкмоль/г. Для образцов группы монтмориллонита Sap и Mt эти значения неcколько ниже и составляют соответственно 20 и 35 мкмоль/г. Для Kaol-250 самая высокая концентрация ЛКЦ, 307 мкмоль/г, наблюдается в области pKa 14.2. Количество ЛКЦ у образцов группы монтмориллонита намного меньше – 72.6 и 201 для Sap и Mt соответственно. Наибольшей кислотностью поверхности обладают образцы группы каолинита, концентрация ЛКЦ у них в два раза больше, чем у образцов группы монтмориллонита. Морфология образцов (сферическая или пластинчатая) не влияет на распределение кислотных центров на поверхности.
Стоит отметить, что методом адсорбции кислотно-основных индикаторов не получить значений истинной кислотности и для полного понимания механизма каталитической активности, безусловно, необходимы исследования методом десорбции аммиака. Метод адсорбции кислотно-основных индикаторов является достаточно простым и позволяет прогнозировать свойства твердых тел, применяемых в катализе, на данном начальном этапе исследования возможного влияния морфологии алюмосиликатов, а также сравнения свойств природных образцов и их синтетических аналогов.
Из результатов исследования каталитической активности образцов (табл. 3) следует, что летучие при нормальных условиях соединения от СО до пентенов (кроме изобутилена) образуются на синтезированных в автоклаве катализаторах в суммарных концентрациях до 3–4 мас. %. Даже это обстоятельство требует вовлечения дополнительных мер по очистке газовых потоков, что можно минимизировать путем снижения доли газовых выбросов. Сопоставление активностей синтезированных катализаторов не указывает на существенные различия между ними. Катализаторы сравнения на основе бентонитовой и каолиновой глин, напротив, более активно участвуют в образовании газовой фазы, особенно изобутилена, который, впрочем, является здесь единственным полезным газообразным компонентом.
Таблица 3.
Состав продуктов парового каталитического крекинга ПП
| Название компонента | Состав ПП, мас. % * |
Состав продуктов крекинга, мас. % * | |||||
|---|---|---|---|---|---|---|---|
| обозначение образца катализатора | |||||||
| Sap | Mt | Kaol-250 | Kaol-350 | **Bent | **Kaol | ||
| CO | – | 0.22 | 0.48 | 1.24 | 0.86 | 2.46 | 0.83 |
| CО2 | – | 0.36 | 0.24 | 2.83 | 6.15 | 6.41 | 0.74 |
| C1–C4 | – | 0.03 | 0.16 | 0.12 | 0.21 | 0.21 | 0.20 |
| Изобутилен | – | 3.32 | 5.55 | 4.22 | 6.05 | 15.87 | 11.72 |
| Пентены (амилены) | – | 1.44 | 1.29 | 0.95 | 0.92 | 0.86 | 1.03 |
| Изопрен | – | 16.87 | 22.50 | 15.83 | 16.27 | 22.37 | 19.31 |
| Формальдегид | – | 12.53 | 33.79 | 18.81 | 28.87 | 25.91 | 38.30 |
| Трет-бутанол | 1.32 | 1.46 | 0.18 | 0.87 | 0.64 | 0.70 | 0.61 |
| i-С8 | 1.71 | 1.82 | 1.67 | 1.86 | 1.70 | 0.83 | 0.38 |
| 3-метилбутан-2-он | 4.19 | 3.87 | 5.47 | 3.49 | 3.95 | 3.069 | 2.42 |
| 3-метилбутен-3-ол-1 | 3.47 | 3.01 | 1.46 | 3.41 | 1.88 | 0.50 | 0.26 |
| 4-метилентетра-гидропиран | 0.79 | 1.29 | 0.70 | 1.23 | 0.97 | 0.93 | 0.69 |
| 4-метил-3,6-дигидропиран | 29.39 | 13.88 | 2.64 | 10.14 | 3.63 | 0.49 | 0.37 |
| 4,4-диметил-1,3-диоксан | 7.33 | 7.05 | 1.01 | 6.39 | 0.88 | 0.27 | 0.09 |
| 3-метилбутандиол-1,3 | 0.14 | 0.10 | 0.25 | 0.12 | 0.06 | 0.04 | 0.14 |
| 1-третбутокси-2-метилпропанол-2 | 0.38 | 0.15 | 0.18 | 0.25 | 0.09 | 0.08 | 0.08 |
| 4-метилтетра-гидропиранол-4 | 0.01 | 0.09 | 0.30 | 0.07 | 0.07 | 0.24 | 0.64 |
| (4,4-диметил-1,3-диоксанил-5)метанол | 22.88 | 3.22 | 0.63 | 0.66 | 0.55 | 0.08 | 0.29 |
| Степень разложения ПП, % | 14.54 | 26.12 | 28.53 | 34.08 | 11.82 | 28.25 | |
| Содержание кокса на пропущенные ПП, % масс. | – | 0.89 | 0.42 | 0.54 | 0.86 | 0.39 | 1.31 |
Сопоставление степеней разложения компонентов органической смеси ПП показывает, что каолиниты являются наиболее перспективными катализаторами. Однако, такая интегральная оценка не вполне объективна. Из более детального сравнения катализаторов по степеням превращения компонентов смеси следует, что Mt превосходит каолинит по степени образования изопрена (основного продукта производства мономеров СР) и разложения трет-бутанола (с образованием технологически значимого изобутилена). Sap стабильно проигрывает по активности остальным синтетическим катализаторам.
Разложение 3-метилбутанона-2 – более высокоэнергетический процесс, протекающий стабильно при температурах выше 550°С. Сравнение каталитического действия изученных фаз в отношении 3-метилбутанона-2 затруднено в наших условиях [15].
Природные бентонитовый и каолиновый глинистые катализаторы заметно уступают фазам Kaol-250 и Kaol-350 по величине выхода продуктов конверсии органической смеси ПП. Стоит обратить внимание, что селективность их действия больше направлена на образование наиболее полезных продуктов изобутилена, изопрена и формальдегида.
Количество отлагающегося кокса на исследуемых синтетических и природных каталитических структурах существенно различается. На это могут влиять следующие факторы: величина удельной поверхности, доступность мелких пор, устойчивость активных центров поверхности и каталитической поверхности в целом под воздействие реакционной среды и другие [33]. Структурно-морфологические и кислотно-основные особенности каждой синтезированной фазы, по-видимому, вносят дополнительный количественный вклад в побочные процессы коксообразования.
ЗАКЛЮЧЕНИЕ
Результаты исследования каталитической активности синтетических образцов алюмосиликатов различной морфологии и химического состава выявили вклад отдельных фаз в протекание тех или иных маршрутов в каскаде реакций, являющихся побочными в процессе синтеза изопрена. Обнаружена существенная роль катализаторов со структурой монтмориллонита (Mt) и сапонита (Sap) в снижении газификации органического сырья и повышении выхода изопрена; группы каолинита со сферической исходной морфологией частиц (Kaol-250) – в повышении выхода формальдегида и у него же, наравне с образцом группы каолинита с пластинчатой морфологией (Kaol-350), – в степени разложения гетероатомных и циклических соединений. В отношении реакций образования изобутилена ни одна из синтезированных фаз не проявила выраженного преимущества.
Полученные сведения о вкладе отдельных фаз минеральных катализаторов конверсии побочных органических продуктов дают ценную информацию о возможных способах их применения в составе композитных катализаторов, свойства которых можно регулировать в зависимости от состава утилизируемого сырья.
Работа выполнена в рамках государственного задания ИХС РАН при поддержке Минобрнауки России (тема № AAAA-A19-119022290092-5).
Список литературы
Asghar U., Masoom A., Javed A., Abbas A. Economic Analysis of Isoprene Production from Good Year Scientific Process // American J. Chemical Engineering. 2020. V. 8. № 3. P. 63–69.
Senyek M.L. Isoprene polymers, in Encyclopedia of Polymer Science and Technology. John Wiley & Sons, Inc.; 2008. P. 80.
Kellner D., Weger M., Gini A., Mancheño O.G. Pd (OAc) 2/Ph3P-catalyzed dimerization of isoprene and synthesis of monoterpenic heterocycles // Beilstein J. Org. Chem. 2017. V. 13. P. 1807.
Журавлева К.А., Назаров А.А., Поникаров С., Журавлева К.А. Синтез изопрена из изобутилена и формальдегида) // Вестник Казанского технологического университета. 2012. № 23. С. 36–38.
Sushkevich V.L., Ordomsky V.V., Ivanova I.I. Skeletal isomerization of 1-butene over micro/mesoporous materials based on FER zeolite // Appl. Catal. A. 2012. P. 441.
Weitz H.M., Loser E. “Isoprene” in Ullmann’s Encyclopedia of Industrial Chemistry // Wiley-VCH, Verlag GmbH & Co. KGaA, Weinheim. 2002. P. 264–322.
Дыкман А.С. Получение изопренового каучука: монография. СПб: ГИОДР, 2020. 360 с.
Одяков В.Ф., Матвеев К.И. Каталитические способы получения цитраля из продуктов основного органического синтеза // Химия в интересах устойчивого развития. Т. 9. № 4. 2001. С. 503–517.
Гараева Г.Т., Анисимова В.И, Суворова И.А. Синтез изопрена из изобутилена и формальдегида // Вестник Казанского технологического университета. 2015. № 8. С. 117–118.
Баталин О.Е., Дыкман А.С., Герасимова М.А., Люляк Н.В., Покровская Л.В., Головачев А.М., Софронов В.П., Осовский Е.Л., Старшинов Б.Н., Краснов В.А., Гагин А.В., Прудников А.К., Рубинштейн Э.И. Катализатор для расщепления высококипящих побочных продуктов синтеза изопрена. Пат SU1819400A3. 1996.
Дыкман А.С., Леонтьев П.Ю., Де Векки А.В. Термический гидролиз побочных продуктов узла синтеза 4,4-диметил-1,3-диоксана // Нефтепереработка и нефтехимия. № 9. 2013. С. 35.
Mccabe R.W., Adams J.M. Clay Minerals as Catalysts. Handbook of Clay Science. Elsevier, 2013. P. 491–538.
Theng Benny K.G. Clay Mineral Catalysis of Organic Reactions. CRC Press; 1st Edition, 2019. P. 440.
Кирпичников П.А, Береснев В.В., Попова Л.М. Альбом технологических схем основных производств промышленного синтетического каучука. Учеб. пособие для вузов. 2-е изд., перераб. Л.: Химия, 1986. 224 с.
Вершинин К.А. Реакции изопрена в условиях жидкофазного разложения 4,4-диметилдиоксана-1,3. Дис ... канд. хим. наук.: 05.17.04. СПб, ОАО “Всероссийский научно-исследовательский институт нефтехимических процессов” и ГОУ ВПО “Северо-западный государственный заочный технический университет. 2011. 175 с.
Пинсон В.В., Дыкман А.С., Леонтьев П.Ю., Де Векки А.В. Идентификация побочных продуктов производства 4,4-диметил-1,3- диоксана // Известия СПбГТИ(ТУ). № 28. 2015. С. 51.
Nagendrappa G. Organic synthesis using clay and clay-supported catalysts // Applied Clay Science. 2011. V. 53. I. 2. P. 106.
Belbachir M., Bensaoula A. Composition and Method for Catalysis Using Bentonites. US Patent №7094823. 2006.
Dumitriu E., On D.T., Kaliaguine S. Isoprene by Prins Condensation over Acidic Molecular Sieves // J. Catal. 1997. V. 170. P. 150.
Adams J.M., Clapp T.V. Reactions of the conjugated dienes butadiene and isoprene alone and with methanol over ion-exchanged montmorillonites // Clays and Clay Minerals. 1986. V. 34. P. 287.
Bergaya F., Lagaly G. Clay Minerals as Catalysts. Chapter 4.3. Developments in Clay Science. Elsevier, 2013. V. 5. P. 491–538.
Голубева О.Ю., Ульянова Н.Ю., Костырева Т.Г., Дроздова И.А., Мокеев М.В. Синтетические наноглины со структурой монтмориллонита: получение, структура и физико-химические свойства // Физ. и хим. стекла. 2013. Т. 39. № 5. С. 753.
Golubeva O.Yu. Effect of synthesis conditions on hydrothermal crystallization, textural characteristics and morphology of aluminum-magnesium montmorillonite // Microporous and Mesoporous Materials. 2016. V. 224. P. 271.
Захарова Н.В., Сычев М.М., Корсаков В.Г., Мякин С.В. Эволюция донорно-акцепторных центров поверхности сегнетоэлектриков при диспергировании // Конденсированные среды и межфазные границы. 2011. Т. 13. № 1. С. 56.
Ralph E. Differential thermal analysis of clay minerals and other hydrous materials // The American mineralogist. 1942. V. 27. № 11. P. 746.
Peng Y. Nanosized Tubular Clay Minerals: Halloysite and Imogolite. Elsevier, 2016. P. 754.
Евтушенко Е.И. Комплексный анализ структурных изменений гидротермально-стабилизированных каолинов // Журн. Вестник БГТУ им. В. Г. Шухова. 2012. № 3. С. 150.
Вакалова Т.В., Хабас Т.А., Верещагин В.И., Мельник Е.Д. Глины. Особенности структуры и методы исследования. Томск: ТГС, 1998. 121 с.
Sing K.S.W., Everett D.H., Haul R.A.W., Moscou L., Pierotti R.A., Rouquerol J., Siemieniewska T. Reporting Physisorption Data for Gas/Solid Systems with Special Reference to the Determination of Surface Area and Porosity // Pure & Appl. Chem. 1985. V. 57. № 4. P.603.
Michot L.J., Villieras F. Assessment of surface energetic heterogeneity of synthetic Na- saponites. The role of layer charge // Clay Miner. 2002. V. 37. P. 39.
Neaman A., Pelletier M., Villieras F. Effects of thermal treatment, exchangeable cation and compression on textural properties of MX-80 bentonite // Applied Clay Science. 2003. V. 22. P. 153.
Carrado K.R., Csenscits P., Thiyagarajan S., Seifert S.M., Macha J.S., Harwood. Crystallization and textural porosity of synthetic clay minerals // J. Materials Chemistry. 2002. V. 12. P. 3228.
Буянов Р.А. Закоксовывание катализаторов. Новосибирск: Наука, 1983. 208 с.
Дополнительные материалы отсутствуют.
Инструменты
Физика и химия стекла


 Пн.-пт.: 10.00-19.00