

Физика и химия стекла, 2022, T. 48, № 4, стр. 484-492
Влияние параметров 3D печати на физико-механические характеристики материалов
М. В. Тимошенко 1, *, К. С. Кошевая 2, С. В. Балабанов 1, М. М. Сычев 1, 2
1 Институт химии силикатов им. И.В. Гребенщикова, РАН
199034 Санкт-Петербург, наб. Макарова, 2, Россия
2 Санкт-Петербургский государственный технологический институт (технический университет)
190013 Санкт-Петербург, Московский пр. 26, Россия
* E-mail: timoshe-mikhail@mail.ru
Поступила в редакцию 07.02.2022
После доработки 07.03.2022
Принята к публикации 05.04.2022
- EDN: YACWEL
- DOI: 10.31857/S0132665122040138
Аннотация
В данной работе разработан термоэластопласт на основе бутадиен-стирольного каучука для 3D печати по технологии послойного наплавления материала (Fused deposition modeling (FDM)). Исследовано влияние интенсивности потока и направления печати на физико-механические характеристики материала. Проведен сравнительный анализ 3D печатных изделий и изделий, выполненных термопрессованием. Разработанный материал показывает прирост прочности при изготовлении по технологии послойного наплавления материала на 18% по сравнению с литым образцом, а также прирост прочности на 25% и удлинение на 50% при повышении интенсивности печати.
ВВЕДЕНИЕ
Аддитивное производство, в отличие от обычных технологий, таких как литье под давлением или экструзия, включает послойное конструирование, так что при последующем добавлении нескольких слоев получается 3D-структура. По сравнению с вышеупомянутыми методами, 3D печать позволяет изготавливать очень сложные конструкции, за более короткий промежуток времени и с явным сокращением отходов материалов. Самой популярной технологией печати является послойное наплавление материала (FDM), состоящее из экструзии материала, из-за его экономической эффективности, широкого спектра доступных материалов и способности изготавливать детали с хорошими механическими свойствами [1]. Сокращение времени и снижение производственных затрат являются другими дополнительными преимуществами, предоставляемыми этой технологией. Среди материалов, используемых для печати, в дополнение к металлам и керамике, стали центром интереса для широкого спектра применений полимеры. Универсальность и широкий спектр свойств, которые могут быть достигнуты с помощью полимеров, сделали их наиболее часто используемыми материалами для FDM печати. Однако исследования с использованием полимеров в основном ограничивались использованием определенных товарных и высокоэффективных термопластов [2]. Термопласты на основе ABS и PLA были основными материалами для 3D печати с момента появления технологии FDM [3]. В результате большинство исследований в литературе было сосредоточено на этих материалах, оценивающих механическое поведение деталей, изготовленных из FDM, в отношении параметров печати (таких как высота слоя, % заполнения, ориентация детали на слое, температура слоя и сопла, или рисунок) [4–8].
Сегодня, кроме популярных материалов, в 3D печати используются термоэластопласты (ТЭП) для оценки механических свойств в зависимости от параметров 3D-печати, таких как: плотность заполнения и тип рисунка заполнения [9].
Также было исследовано использование ТЭП с FDM печатью, которые позволяют изготавливать 3D детали с новыми свойствами [10]. Термопластичные эластомеры представляют большой интерес из-за их способности растягиваться до умеренного удлинения и возвращаться к своей почти первоначальной форме, способности поглощать энергию [11–13] и демпфирующей способности [14, 15]. Стоит отметить, что детали из термопластичного эластомера также могут быть изготовлены по технологии селективного лазерного спекания (SLS). Однако SLS имеет некоторые недостатки по сравнению с FDM, такие как более высокая стоимость, низкая пригодность для вторичной переработки, более сложная технологичность или конструктивные ограничения (например, в случае конструкции деталей, требующих закрытых полостей) [16]. В отличие от PLA и ABS, немногие исследования были сосредоточены на оценке 3D-печатных деталей с использованием термопластичных эластомеров [17–20].
Влияние различных направлений 3D печати на точность трехмерных объектов очень высоко.
Более высокий процент заполнения при 3D-печати приводит к увеличению массы и прочности печатаемых компонентов [21]. Процент заполнения 100% эквивалентен сплошной печати. Однако мы можем увеличить поток печати до 110% от заполнения, возможно это позволит заполнить пустые области пересечения слоев.
При рассмотрении направления печати следует отметить, что максимальная прочность достигается при совпадении направления печати и прилагаемого напряжения при разрыве. В этом случае для образцов, изготовленных из АБС-пластика, величина прочности составляет 80% от прочности литого изделия. Использование ориентаций нити расплава 45° и 90° приводит к снижению прочности на 45–55%. Более выгодно использовать ориентации [+45°/–45°] или [0°/90°], в этом случае уменьшение прочности составляет 10–15%. Кроме того, такие ориентации способствуют повышению ударной вязкости материала [22].
Результаты [23] позволяют точно интерпретировать то, что определяет изменения морфологии и механических свойств смесей. Ударная вязкость, относительное удлинение при разрыве и анизотропия механических свойств образцов были различны при различных направлениях печати. Оптимальные свойства при растяжении смеси, содержащей 40 мас. % образцов SEBS, были получены при угле растра +45°/–45° и толщине слоя 0.05 мм.
Можно сделать вывод о том, что ориентация слоев вносит существенный вклад в физико-механические характеристики изделий, изготовленных по FDM технологии, формирование более высокой поверхности контакта разных слоев обеспечивает большее сцепление слоев и, следовательно, большую прочность изделия.
Также следует отметить, что ориентация молекул термопластичного материала, благодаря которой происходит структурирование материала, влияет на прочностные характеристики. Процесс получения филамента – экструдирование через тонкое отверстие фильеры, а также процесс 3D печати – продавливания нити через сопло – оказывают ориентирующее действие на изготавливаемый материал. При двумерной вытяжке предел прочности материала на растяжение в продольном и поперечном направлениях вследствие эффекта ориентации увеличивается [24]. Образцы, изготовленные методом 3D печати, вследствие этого эффекта могут иметь на 10–15% выше напряжение при одинаковом растяжении в сравнении со сплошными образцами, выполненными экструзионным методом [25].
ЭКСПЕРИМЕНТАЛЬНАЯ ЧАСТЬ
Разработка материала для 3D печати на основе ТЭП является актуальной задачей для дальнейшего развития отрасли, поскольку позволит расширить сферу применения изделий, изготавливаемых данным методом. К тому же, данный материал можно модифицировать, что позволит создавать из него изделия с полезными уникальными свойствами.
Отбор производился по перерабатываемости и стойкости исходного сырья к влиянию УФ излучения. При производстве деталей, эксплуатация которых возможна вне помещений, для стирольных композитов следует производить оценку УФ стабильности материала, что позволит выбрать материал с увеличенным сроком эксплуатации таких деталей. Были выбраны три марки каучука: SEBS Globalprene 7551, SEBS Europrene Sol 2316, SBS LG 501. Испытания проб на УФ стабильность проводились лампой ОУФК-320/400-03 “Солнышко” с длиной волны 300 нм. Испытания проводились непрерывно, их длительность составила 14 дней. В результате испытания выяснено, что наиболее стойкими к влиянию УФ лучей являются бутадиен-стирольный каучук марки SEBS Globalprene 7551 и SEBS Europrene Sol 2316. Каучук марки SBS LG 501 под влиянием излучения подвергся деструкции, пожелтел и стал маслянистым, в то время, как остальные остались без видимых внешних изменений. Перерабатываемость оценивалась по поверхности плоской ленты шириной 15 и толщиной 1 мм, основное требование к материалу – гладкая поверхность и отсутствие включений. Все 3 марки каучука не имели включений на поверхности ленты, однако марка SEBS Europrene Sol 2316 имела шероховатую поверхность, которая может негативно повлиять на стабильность диаметра филамента и, следовательно, на качество 3D печати.
Среди всех технологий аддитивного производства, FDM технология играет доминирующую роль во всех отраслях промышленности, от мелких до крупных, благодаря своей низкой стоимости и простоте эксплуатации даже непрофессионалами [26]. FDM печать – это процесс, при котором нить круглого поперечного сечения заданного диаметра, самый распространенный диаметр филамента 1.75 мм, проталкивается в горячее сопло с помощью питателя с определенной скоростью, и расплавленный материал выходит из сопла, которое следует по определенной траектории для создания образца слой за слоем. Параметры пути и процесса (шаблоны печати, плотность заполнения, угол заполнения, температура сопла, скорость печати и т.д.) могут задаваться и контролироваться программным обеспечением под названием “Cura” с использованием 3D-модели CAD [27].
Подбор текучести компаунда проводился путем использования различных массовых соотношений компонентов. Было протестировано 4 различных материала с содержанием каучука от 42 до 45% с текучестью 2, 4, 9 и 13 г/10 мин. Стабильно ровное изготовление филамента с наименьшим количеством дефектов и отклонений в диаметре наблюдалась при текучести компаунда в диапазоне от 4 до 9 г/10 мин с нагрузкой поршня 5 кг при температуре 190°C.
Состав данного компаунда приведен в табл. 1, характеристики наиболее подходящего компаунда в приведены в табл. 2.
Таблица 1.
Состав компаунда
| Наименование сырья | мас. % |
|---|---|
| SEBS Globalprene 7551 | 44 |
| Полипропилен PP H030 GP | 38 |
| Масло базовое VHVI-4 | 18 |
Таблица 2.
Характеристики компаунда
| Наименование характеристики | Методика испытания | Фактическое значение |
|---|---|---|
| Твердость Шор А, усл. ед. | ISO 868:2003 | 93 |
| Плотность, г/см3 | ISO 2781:2008 | 0.92 |
| Показатель текучести расплава 190°С 5 кг, г/10 мин | ISO 1133-1:2011 | 9 |
Для изготовления филамента использовался одношнековый экструдер с тянущим устройством максимальной производительностью 2.5 кг в час с диаметром отверстия фильеры 1.9 мм и тремя зонами нагревания. Охлаждение готового изделия воздушное, длиной 1 м. Рабочими параметрами являлись производительность, скорость тянущего элемента, температура на зонах.
Температура выбиралась из диапазона от 140 до 190°С, производительность от 0.5 до 2.5 кг/ч, и скоростью намотчика от 1 до 20 оборотов в мин. Наиболее подходящими температурами для равномерной экструзии является 160, 165, 170°С от питателя к фильере соответственно. При меньших температурах наблюдается турбулентное течение расплава с пульсациями в диаметре, а при более высоких наблюдается сильное уменьшение вязкости материала, которое приводит к быстрому течению материала и существенному уменьшению диаметра филамента. Значение производительности выбиралось попарно со скоростью намотки, таким образом была рассмотрена производительность с шагом 0.5 кг и шагом намотчика 2–2.5 единицы, с фиксацией диаметра в диапазоне от 1.70 до 1.77 мм. Диаметр 1.77 мм взят за максимум, т.к. прохождение филамента толще этого значения может вызвать закупоривание входного отверстия и остановку печати. Таким образом, диапазон с наименьшим разбегом значений был получен при производительности 1 кг/ч и скоростью намотчика 4 оборота в мин, максимальное отклонение от диаметра 1.74 мм составило ±0.03 мм, что является допустимым значением для 3D печати.
Для проведения испытаний печатали стандартные лопатки второго типоразмера по ISO37-201311.
Для 3D-печати был использован принтер “Flying bear ghost 5” работающий по FDM-технологии, используемый диаметр сопла 0.4 мм. Затем были подобраны параметры печати 3D-принтера, при которых каждый слой печатается равномерно, имеет хорошую межслойную адгезию, а также адгезию к поверхности столика: температура сопла 220°С, температура столика 90°С, скорость печати 20 мм/с, откат прутка в экструдере 6 мм/с. На 3D-принтере были изготовлены лопатки второго типоразмера, выполненные по ISO37-2013.
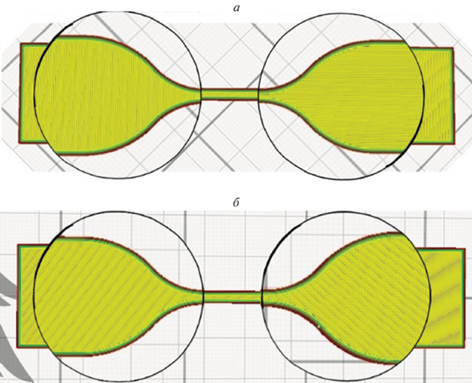
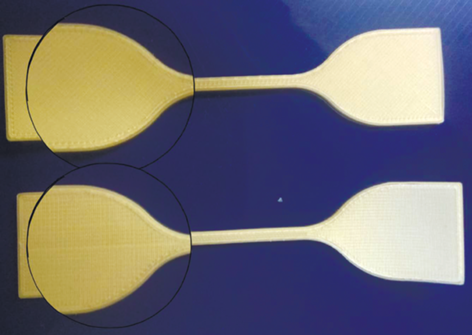
На первом этапе управляющие программы для печати (g-code) лопатки были сгенерированы в программе “Cura” (рис. 1) с различным направлением печати относительно приложению нагрузки при испытании на разрыв и чередованием слоев [0°, 90°] и [45°, –45°] (рис. 2). Данные направления выбраны исходя из результатов приведенного литературного обзора, именно эти направления показывают хорошее взаимодействие между различными слоями изделия, а следовательно, хорошие результаты по физико-механическим характеристикам таким как прочность и относительное удлинение.
На втором этапе были изготовлены лопатки с интенсивностью потока 100 и 110% для каждого направления печати. Такой поток был выбран с целью заполнения пустот между различными слоями изделия, и тем самым повысить плотность изделия. Далее были напечатаны по 5 лопаток каждой интенсивности потока.
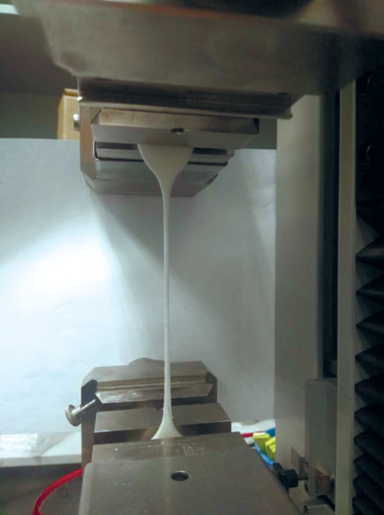
Лопатки были испытаны на разрывной машине LAB-KITS WDW-2 (рис. 3) с максимальной силой разрыва 2000Н, ход активного захвата 500 мм/мин при температуре окружающей среды 23 ± 2°С по ISO37-2013.
ОБСУЖДЕНИЕ РЕЗУЛЬТАТОВ
По результатам испытаний были получены деформационные кривые образцов при растяжении. Установлено, что прочность при растяжении для лопаток, выполненных методом термопрессования, составила 12.3 МПа при удлинении на 850%, а лопаток, выполненных по FDM-технологии с перпендикулярным нанесением слоев [0°, 90°] 11.5 МПа c удлинением 720% и 14.6 МПа с удлинением 800% для интенсивности 100 и 110% соответственно, и для слоев [45°, –45°] 10.1 МПа при удлинении 640% и 12.5 МПа при удлинении 750% для интенсивности 100 и 110% соответственно (табл. 3). По мере растяжения образцов, виден резкий скачек напряжения до удлинения образца на 35–40%, данная точка является пределом текучести материала, затем наблюдается плавное нарастание напряжения вплоть до разрыва образцов.
Таблица 3.
Физико-механические характеристики исследованных образцов
| Относительное удлинение, % | Плдотность, г/см3 | Напряжение при 100% растяжении, МПа | Условная прочность, МПа | |
|---|---|---|---|---|
| Термопрессование | 850 | 0.92 | 4.0 ± 0.2 | 12.3 ± 0.2 |
| 3D Infill 100% [45; –45] | 640 | 0.84 | 4.5 ± 0.2 | 10.1 ± 0.2 |
| 3D Infill 110% [45; –45] | 750 | 0.87 | 5.1 ± 0.2 | 12.5 ± 0.2 |
| 3D Infill 100% [0; –90] | 720 | 0.84 | 4.5 ± 0.2 | 11.5 ± 0.2 |
| 3D Infill 110% [0; 90] | 800 | 0.87 | 4.8 ± 0.2 | 14.6 ± 0.2 |
На рис. 4 представлены зависимости напряжения от относительного удлинения образцов различного направления печати при различной интенсивности печати в сравнении с отпрессованными образцами. При анализе деформационных кривых можно прийти к выводу о том, что при одинаковой интенсивности печати наблюдается большее удлинение и условная прочность у образца с направлением печати [0°, 90°] по сравнению с образками [45°, –45°], ввиду того, что при печати под углом 45° при большом растяжении образца наблюдается разделение единого состояния лопатки на отдельные разрозненные слои, в которых прочность сводится к неравномерности печати, а именно к прочности самого тонкого слоя после разрыва которого порвутся и все остальные разрозненные слои.
Рис. 4.
Деформационные кривые различной интенсивности заполнения и различного направлении печати в сравнении с отпрессованным вариантом.
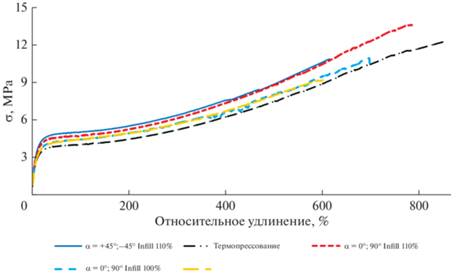
При рассмотрении кривых с одинаковым направлением печати и разной интенсивностью печати можно отметить скачек в прочности материала на всем протяжении деформации. Данный скачек обусловлен большим заполнением пустот, как в пределах одного слоя, так и межслойных. Отсутствие деформации изделия при изготовлении с повышенной интенсивностью имеет место из-за хорошей текучести материала, что позволяет излишкам материала равномерно заполнять пустоты, образованные предыдущим слоем. Повышенная площадь контакта слоев, а также уменьшение количества пустот ведет к повышению плотности изделия, а также прочности испытываемых образцов.
Из рис. 4 видно, что относительное удлинение литого образца выше, чем у образцов, выполненных по FDM технологии, это обусловлено тем, что материал не имеет воздушных областей по всей толщине материала и плотность изделия равна плотности материала.
Отметим, что предел текучести и прочность для прессованного образца ниже по всей длине деформационной кривой. Такой результат в большей степени получен благодаря ориентированию молекул материала, продавливанию через тонкое, 1.9 мм отверстие фильеры экструдера в момент получения филамента, и повторному продавливанию материала через более тонкое 0.4 мм отверстие сопла 3D принтера в момент печати изделий. При двумерной вытяжке предел прочности материала на растяжение в продольном и поперечном направлениях в следствие эффекта ориентации увеличивается [24].
ЗАКЛЮЧЕНИЕ
По результатам исследований, стоит отметить, что образцы, выполненные методом 3D печати, имеют прочность на 18% превосходящую термопрессованные образцы за счет эффекта ориентации молекул, а также выдерживаемое напряжение порядка 15% на всем протяжении деформационной кривой. Можно сделать вывод о том, что при одинаковом воздействии на изделие, образец выполненный по технологии FDM будет меньше деформироваться, что продлевает срок его службы.
При сравнении направления печати для ТЭП, лучшим вариантом оказалось расположение слоев с чередованием перпендикулярного и параллельного слоев относительно нагрузке, такие изделия выдерживают напряжение более чем на 15% превосходящее по прочности и на 50% превосходящее по удлинению.
При сравнении интенсивности печати по результатам исследования был замечен прирост прочности изделия более чем на 25 при 110% интенсивности, это обусловлено тем, что при таком заполнении уменьшается количество воздушных полостей между соседними слоями изделия, и, следовательно, повышением плотности образца.
Прослеживается четкая зависимость плотности 3D печатных образцов от относительного удлинения и прочности при растяжении, чем сильнее сгруппированы слои (уплотнены), тем выше механические характеристики этого изделия.
Таким образом, несмотря на меньшую плотность образец, изготовленный по FDM технологии из ТЭП, превосходит по прочности образцы, выполненные термопрессованием и может быть рассмотрен в аддитивных технологиях как перспективный материал для различных отраслей промышленности.
Исследование выполнено за счет гранта Российского научного фонда (проект № 20-73-10171).
Список литературы
Dal H., Gultekin O., Acıkgoz K. An extended eight-chain model for hyperelastic and finite viscoelastic response of rubberlike materials: Theory, experiments and numerical aspects // J. Mech. Phys. Solids. 2020. V. 145. P. 104159.
León M., Marcos-Fernández Á., Rodríguez-Hernández J. Impresión 3D conmateriales elástoméricos // Rev. Plast. Mod. 2019. V. 118. P. 5–15.
Bakır A.A., Neshani R., Özerinç S. Mechanical Properties of 3D-Printed Elastomers Produced by Fused Deposition Modeling. In Fused Deposition Modeling Based 3D Printing // Springer: Cham, Switzerland. 2021. P. 107–130.
Rodríguez-Panes A., Claver J., Camacho A.M. The Influence of Manufacturing Parameters on the Mechanical Behaviour of PLA and ABS Pieces Manufactured by FDM: A Comparative Analysis // Materials. 2018. V. 11. P. 1333.
Chadha A., Haq M.I.U., Raina A., Singh R.R., Penumarti N.B., Bishnoi M.S. Effect of fused deposition modelling process parameters on mechanical properties of 3D printed parts // World J. Eng. 2019. V. 16. P. 550–559.
Wang S., Ma Y., Deng Z., Zhang S., Cai J. Effects of fused deposition modeling process parameters on tensile, dynamic mechanical properties of 3D printed polylactic acid materials // Polym. Test. 2020. V. 86. P. 106483.
Valerga A.P., Batista M., Salguero J., Girot F. Influence of PLA Filament Conditions on Characteristics of FDM Parts // Materials. 2018. V. 11. P. 1322.
Valean C., Marsavina L., Marghitas M., Linul E., Razavi J., Berto F. Effect of manufacturing parameters on tensile properties of FDM printed specimens // Procedia Struct. Integr. 2020. V. 26. P. 313–320.
León-Calero M., Reyburn Valés S.C., Marcos-Fernández Á., Rodríguez-Hernandez J. 3D Printing of Thermoplastic Elastomers: Role of the Chemical Composition and Printing Parameters in the Production of Parts with Controlled Energy Absorption and Damping Capacity // Polymers. 2021. V. 13. P. 3551.
Timoshenko M.V., Balabanov S.V., Sychev M.M., Nikiforov D.I. Application of thermoplastic elastomer for 3d printing by fused deposition modeling(FDM) // Glass Physics and Chemistry. 2021. V. 47. № 5. P. 502–504.
Lee H., Eom R.-I., Lee Y. Evaluation of the Mechanical Properties of Porous Thermoplastic Polyurethane Obtained by 3D Printing for Protective Gear // Adv. Mater. Sci. Eng. 2019. P. 1–10.
Bates S.R., Farrow I.R., Trask R.S. 3D printed polyurethane honeycombs for repeated tailored energy absorption // Mater. Des. 2016. V. 112. P. 172–183.
Duan S., Tao Y., Lei H., Wen W., Liang J., Fang D. Enhanced out-of-plane compressive strength and energy absorption of 3D printed square and hexagonal honeycombs with variable-thickness cell edges // Extrem. Mech. Lett. 2018. V. 18. P. 9–18.
Ge C., Cormier D., Rice B. Damping and cushioning characteristics of Polyjet 3D printed photopolymer with Kelvin model // J. Cell. Plast. 2021. V. 57. P. 517–534.
Ge C., Priyadarshini L., Cormier D., Pan L., Tuber J. A preliminary study of cushion properties of a 3D printed thermoplastic polyurethane Kelvin foam // Packag. Technol. Sci. 2018. V. 31. P. 361–368.
Dadbakhsh S., Verbelen L., Vandeputte T., Strobbe D., Van Puyvelde P., Kruth J.-P. Effect of Powder Size and Shape on the SLS Processability and Mechanical Properties of a TPU Elastomer // Phys. Procedia. 2016. V. 83. P. 971–980.
Płatek P., Rajkowski K., Cieplak K., Sarzynski M., Małachowski J., Wozniak R., Janiszewski J. Deformation Process of 3D Printed Structures Made from Flexible Material with Different Values of Relative Density // Polymers. 2020. V. 12. P. 2120.
Singh S., Singh R. Mechanical characterization and comparison of additive manufactured ABS, Polyflex™ and ABS/Polyflex™ blended functional prototypes // Rapid Prototyp. J. 2020. V. 26. P. 225–237.
Yarwindran M., Saaban N.A., Ibrahim M., Periyasamy R. Thermoplastic elastomer infill pattern impact on mechanical properties 3D printed customized orthotic insole // ARPN J. Eng. Appl. Sci. 2016. V. 11. P. 6519–6524.
Cakar S., Ehrmann A. 3D Printing with Flexible Materials—Mechanical Properties and Material Fatigue // Macromol. Symp. 2021. V. 395. P. 2000203.
Liu C.-H., Chen Y., Yang S.-Y. Quantification of hyperelastic material parameters for a 3D-Printed thermoplastic elastomer with different infill percentages // Materials Today Communications. 2021. V. 26. P. 101895.
Fatimatuzahraa A.W., Farahaina B., Yusoff W.A.Y. The effect of employing different raster orientations on the mechanical properties and microstructure of Fused Deposition Modeling parts // 2011 IEEE Symposium on Business, Engineering and Industrial Applications (ISBEIA). 2011. P. 22–27.
Sayanjali M., Rezadoust, A.M., Abbassi Sourki F. Tailoring physico-mechanical properties and rheological behavior of ABS filaments for FDM via blending with SEBS TPE // Rapid Prototyping Journal. 2020. V. 26. № 10. P. 1687–1700.
Бернхардт Э. Переработка термопластичных материалов. М. Госхимиздат. 1962. 747с.
Timoshenko M.V., Balabanov S.V., Sychev M.M., Nikiforov D.I. Thermoplastic Elastomer for 3D Printing by Fused Deposition Modeling // Polym. Sci. Ser. A. 2021. V. 63. P. 652–656.
Schirmeistera C.G., Heesa T., Lichtb E.H., Mülhaupt R. 3D printing of high density polyethylene by fused filament fabrication // Additive Manufacturing. 2019. V. 28. P. 152–159.
Shaik Y.P., Jens S., Ram Chowdary T. Impact of 3d printing patterns and post consolidation pressure on mechanical properties of FDM 3D printed samples // Am. Res. J. 2021. V. 2. P. 1–10.
Дополнительные материалы отсутствуют.
Инструменты
Физика и химия стекла


 Пн.-пт.: 10.00-19.00