

Физика и химия стекла, 2022, T. 48, № 5, стр. 509-519
Характеристика состава и строения стекол сердцевин активированных редкоземельными элементами силикатных волоконных световодов
Л. Д. Исхакова 1, *, Ф. О. Милович 1, М. Е. Лихачёв 1, Д. С. Липатов 2
1 Институт общей физики им. А.М. Прохорова РАН, Научный центр волоконной оптики
им. Е.М. Дианова
119333 Москва, ул. Вавилова, 38, Россия
2 Институт химии высокочистых соединений им. Г.Г. Девятых РАН
603951 Нижний Новгород, ул. Тропинина, 49, Россия
* E-mail: ldisk@fo.gpi.ru
Поступила в редакцию 17.12.2021
После доработки 11.03.2022
Принята к публикации 07.06.2022
- EDN: MSIKVN
- DOI: 10.31857/S0132665121100796
Аннотация
Методами аналитической электронной микроскопии изучено распределение элементов в сердцевинах активированных редкоземельными элементами волоконных световодов на силикатной основе, изготовленных MCVD методом. Составы стекол сердцевин соответствовали системам SiO2–P2O5–F, SiO2–Al2O3, SiO2–Al2O3–F, SiO2–Al2O3–P2O5, SiO2–Al2O3–P2O5–F, SiO2–GeO2–Al2O3, SiO2–GeO2–Al2O3–F и SiO2–GeO2–Al2O3–P2O5. Ионами-активаторами являлись редкоземельные элементы Yb, Yb/Er, Er, Tm, и Sm. Обобщены экспериментальные данные по оптимизации составов кварцевого стекла, обеспечивающих вхождение предельно высоких концентраций РЗЭ с высокой гомогенностью распределения элементов в объеме сердцевин световодов. Использованный метод MCVD позволяет изготовить световоды с высоким уровнем фторирования (до 2 ат. % F) и рекордно высоким содержанием активных добавок (более 3 ат. % РЗЭ). На основании сравнения распределения элементов в преформах и волоконных световодах показано, что на стадии высокотемпературной вытяжки световодов происходит гомогенизация состава сердцевин.
ВВЕДЕНИЕ
Силикатные стекла, широко используются в качестве материала для изготовления волоконных световодов (ВС) из-за уникальных свойств: прозрачность в видимом и ИК-диапазонах, химическая стойкость, механические свойства, высокая чистота и низкие оптические потери. Микронных размеров ВС имеет сложный дизайн, а характер распределения элементов в его сечении должен обеспечивать ряд характеристик профиль показателя преломления (ППП), заданную числовую апертуру и величину оптических потерь.
Алюмосиликатные (AS) [1] фосфатосиликатные (PS) [2], и алюмофосфатосиликатные (APS) [3] стекла, активированные редкоземельными элементами (РЗЭ), используются в качестве материала сердцевины активных ВС и играют роль усиливающей среды в источниках излучения. Вызывает интерес также использование ВС как спектрально-селективного элемента в связи с высокой интенсивностью и спектральной ограниченностью полос поглощения РЗЭ в кварцевом стекле [4]. Для обоих типов ВС требуется достижение максимально возможных концентраций РЗЭ. В случае активных световодов это позволяет эффективно поглощать излучение накачки на коротком отрезке ВС, что обеспечивает высокий порог возникновения нелинейных эффектов и достижение высоких пиковых мощностей в волоконных лазерах и усилителях. В спектрально-селективных элементах повышение концентрации РЗЭ также уменьшает длину ВС, в котором происходит эффективное подавление нежелательных мод.
Сложность получения однородных силикатных световодов с высоким содержанием РЗЭ и их гомогенным распределением заключается в крайне низкой, менее десятых весового процента, растворимости РЗЭ в диоксиде кремния и явлениях кластеризации РЗЭ [5–8]. Увеличивает растворимость и снижает склонность к кластеризации внесение солегирующих добавок [9–12]. Основными среди них являются оксиды фосфора, алюминия и германия. При этом состав сердцевины должен иметь строго заданный ППП и низкую числовую апертуру. Но добавление солегирующих компонентов увеличивает показатель преломления. Только два компонента – бор и фтор снижают показатель преломления. Кроме того, при большом содержании легирующих добавок могут произойти как фазовое разделение, так и образование нанокристаллов. Таким образом, выбор состава сердцевины и обеспечение нужных ее характеристик является сложной задачей.
Решение этого комплекса проблем достигается совершенствованием технологий получения ВС. Большинство ВС получают с использованием процесса, состоящего из двух основных стадий – получение преформ и вытяжка ВС. Основные параметры ВС (состав сердцевины, концентрация и характер распределения элементов) закладываются на стадии изготовления преформ. Для этого используют методы химического осаждения из газовой фазы (СVD и его варианты MCVD, FCVD и HPCVD), золь-гель технологии, порошковые методы, REPULSII, прямое осаждение наночастиц, использование пористых стекол в качестве материала для сердцевин [5–18]. Из них наиболее широко используется метод MCVD – модифицированного химического осаждения из газовой фазы.
В данной работе проведен анализ распределения элементов в ВС, преформы которых были изготовлены оригинальной MCVD методикой. Определены максимально достижимые концентрации РЗЭ в гомогенных AS и APS стеклах сердцевин, сопоставлены гомогенность состава и строения сердцевин преформ и изготовленных из них ВС. Полученные результаты были использованы для оптимизации процесса изготовления ВС по МСVD технологии.
ЭКСПЕРИМЕНТАЛЬНАЯ ЧАСТЬ
Преформы ВС изготовлены MСVD методом, с осаждением всех компонентов из газовой фазы внутри тонкостенных (1.3 мм) опорных кварцевых труб фирмы Heraeus. Были использованы высокочистые высоколетучие прекурсоры SiCl4, SiF4, POCl3, GeCl4, С2F3Cl3, содержащие менее 10–7–10–8 мас. % переходных металлов, а также коммерческие мало-летучие прекурсоры AlCl3 и RE(thd)3 (хелаты, где RE – Er, Yb, Tm, Sm), содержащие менее 10–4 мас. % переходных металлов. Контейнеры с порошками хелатов и AlCl3 нагревались выше 100°С для создания приемлемой летучести соединений. Давление пара хелатов остается на 2 порядка ниже остальных соединений даже при максимально возможной температуре термостатирования 160–170°С, ограниченной спеканием порошков. С целью увеличения доли хелата в парогазовой смеси для каждого РЗЭ было использовано несколько контейнеров с RE(thd)3.
Экстремально высокие концентрации РЗЭ в стекле были достигнуты за счет оригинальной методики раздельного осаждения. Вначале при пониженной температуре 1350–1550°С осаждался частично сплавленный пористый слой матрицы (например, AS или APS). Далее в трубу поступали пары хелата в смеси с кислородом и образующиеся в зоне нагрева (1000–1100°С) частицы оксида РЗЭ осаждались на поверхности слоя матрицы в течение нескольких проходов горелки. Затем пропитанный слой сплавлялся в прозрачное стекло (1850–1950°С) в атмосфере ССl4 и кислорода для удаления воды, образующейся на стадии пропитки. Главным достоинством методики является возможность введения в стекла сколь угодно высоких концентраций РЗЭ, ограниченных только растворимостью конкретной матрицы, за счет увеличения времени пропитки единичного тонкого слоя матрицы. Требуемый профиль показателя преломления формировался за счет изменения состава стекла в каждом отдельном слое.
После осаждения световедущей структуры проводился нагрев свыше 2000°С, и труба консолидировалась в сплошную цилиндрическую преформу c внешним диаметром ~9 мм и диаметром сердцевины 1.5–2 мм. Из преформ вытягивались ВС при температуре около 2000°С и различной скорости вытяжки в зависимости от требуемого диаметра ВС 80–130 мкм. В процессе вытяжки ВС покрывался внешней защитной полимерной оболочкой.
Микроструктура преформ и ВС изучена c использованием сканирующего электронного микроскопа (СЭМ) JSM-5910LV (JEOL). Строение пористого слоя в образцах охарактеризовано с помощью СЭМ высокого разрешения TESCAN LYRA3. СЭМ-изображения регистрировали на рабочем напряжении 20 kV в режиме Z-контраста.
Распределение элементов определено методом энергодисперсионного микроанализа (ЭДМА, аналитическая система AZtecENERGY, Oxford Instruments), Анализы проводились вдоль диаметра сердцевины образцов. Образцы для ЭДМА представляли собой полированные срезы преформ или ВС, на поверхность которых наносилось токопроводящее покрытие. Стандартные отклонения при определении Al, P, Si, Ge, F и РЗЭ σ не превышали 0.09, 0.12, 0.17, 0.15 и 0.06 мас. % соответственно.
ПЭМ-микрофотографии и картины дифрации электронов с выбранных микро- и наноучастков образца получены с помощью просвечивающего электронного микроскопа (ПЭМ) высокого разрешения JEOL JEM 2010 на рабочем напряжении 200 kV. Система INCA Energy Oxford Instruments использовалась для определения состава наноучастков образцов. Образцы готовились методом размола в мелкодисперсный порошок, который в виде суспензии в спирте наносили на медную сеточку с аморфной углеродной пленкой.
РЕЗУЛЬТАТЫ ЭКСПЕРИМЕНТА
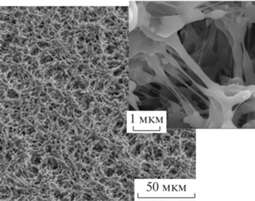
Начальным этапом процесса является получение остеклованного пористого слоя, который представляет собой ажурную трехмерную структуру (рис. 1). В ней микронного размера участки плавленого стекла связаны наноразмерными в диаметре нитями с образованием пронизывающих слой пор. Исследование ряда участков слоев, взятых при изготовлении пропитанных иттербием германосиликатных преформ, показало, что все участки имеют аналогичную морфологию со средним размером пор 4–8 мкм. Строение слоя обусловливает некоторую негомогенность в распределении элементов на этой стадии процесса. Установлено, что в некоторых точках содержание Yb и Ge варьируется в пределах 0.2–0.6 и 3.6–7.0 ат. % соответственно при их среднем содержании вдоль всего слоя равном 0.38 и 4.9 aт. %. Негомогенность снижается на последующей стадии консолидации образца в преформу.
Составы стекол сердцевин соответствовали системам SiO2–P2O5–F (I), SiO2–Al2O3 (II), SiO2–Al2O3–F (IIa), SiO2–Al2O3–P2O5 (III), SiO2–Al2O3–P2O5–F (IIIa), SiO2–GeO2–Al2O3 (IV), SiO2–GeO2–Al2O3–F (IVa) и SiO2–GeO2–Al2O3–P2O5 (V). Концентрации солегирующих компонентов варьировались в пределах (ат. %): 0–4.2, 0–6.6 и 0–5.7 для Al, P и Ge соответственно. По данным [19], добавление к силикатной матрице Al2O3, P2O5 и GeO2, увеличивающих растворимость РЗЭ, увеличивает ПП на величину Δn %/cвес. %, равную +0.063, +0.020 и +0.056 соответственно. Для дизайна ВС с большим полем моды (LMA) требуются стекла с близким к кварцевому стеклу показателем преломления, а для ряда световедущих структур даже стекла с отрицательной величиной Δn. Для этих целей широко использовался процесс фторирования стекол, так как фтор имеет величину Δn %/cвес. % –0.31 [19]. В качестве ионов-активаторов выступали Yb, Yb/Er, Er, Tm и Sm. Выбор РЗЭ зависел от области применения изготавливаемого ВС. В рамках задачи разработки ВС для волоконных лазеров и усилителей особое внимание уделялось образцам с ионами активаторами Yb, Er и парой Yb/Er. При изготовлении спектрально-селективных элементов (гибридных световодов) ионами-активаторами служили Tm и Sm.
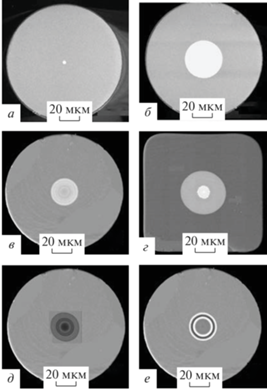
В [20] нами были охарактеризованы распределение элементов, микроструктура и явления фазового разделения в сердцевинах преформ, полученных для составов серий I–V. В данной работе объектами анализа являются ВС. Основные изученные типы ВС представлены на рис. 2. На микрофотографиях в Z-контрасте яркость участка изображения пропорциональна величинам порядковых номеров Z находящихся в них элементов. Сердцевины, содержащие тяжелые элементы (например, Yb с Z = 70 или Ge c Z = 32), выделяются как светлые участки на фоне оболочки из кварцевого стекла (для Si Z = 14). Приведенные изображения позволяет в общих чертах иллюстрировать характер распределения элементов в разных типах ВС. Их разный дизайн связан с решением проблемы получения низкой апертуры, что может быть осуществлено различными путями: созданием “пьедестала” – отражающей оболочки с низкой по отношению к сердцевине апертурой (рис. 2г), формированием сердцевины как многослойной структуры (рис. 2в, д), созданием легированного фтором кольцевого слоя вокруг сердцевины, введением фтора в сердцевину и другими методами. В цилиндрически симметричных гибридных световодах с аномальной дисперсией в спектральной области 1 мкм сердцевина окружена одним или несколькими тонкими слоями с высоким поглощением (рис. 2е).
Рис. 2.
СЭМ-изображения (Z-контраст) различных типов волоконных световодов: одномодовый (а), многомодовый (б), с большим полем моды (в), с пьедесталом из диоксида германия (г), с кольцевой (слоистой) структурой (д), гибридный световод (е).
Как указывалось в [20], использованный процесс MCVD позволяет изготовить префориы и ВС (составы серий I, IIa и Iva) c концентрацией фтора до 2 ат. %. При этом были изготовлены ВС, содержащие фтор как в сердцевине, так и слое окружающего сердцевину стекла. Пример такого ВС изображен на рис. 3а, в котором фторсодержащий участок виден как кольцо вокруг сердцевины на вставке.
Рис. 3.
Примеры распределение элементов в сердцевинах волоконных световодов: фторсодержащая сердцевина фосфатосиликатного ВС (а), алюмосиликатный BC с высокой концентрацией иттербия (б), активированный Yb алюмофосфатосиликатный ВС (в), Yb/Er содержащий германофосфатосиликатный световод (г). По основной оси приведены концентрации Si (а); Al и Yb (б); P и Al (в); P и Ge (г). На вставках даны СЭМ-изображения сердцевин ВС.
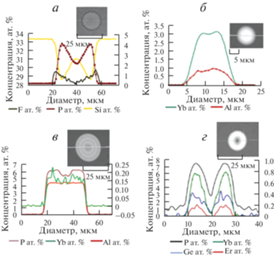
Возможность изготовления высоколегированных иттербием ВС была рассмотрена для сердцевин с PS (серия I), AS (серия II) и APS (серия III) матриц. Наиболее перспективной из этих матриц для достижения высокого содержания иттербия при создании ВС с высокими оптическими характеристиками оказалось алюмосиликатное стекло. Содержание компонентов в образцах варьировалось в пределах 0.9–1.6 aт. % для Al и 1.25-3.0 aт. % Yb и соотношение Yb/Al изменялось от 0.7 до 3. Распределение элементов в одном из ВС этой серии показано на рис. 3б, вставка характеризует гомогенность состава сердцевины.
Наиболее сложными с точки зрения достижения высокой концентрации РЗЭ с гомогенностью состава и структуры оказались PS и APS составы сердцевин. В [20] нами было показано, что в преформах этих серий с увеличением содержания солегирующих компонентов и активатора наблюдаются перистое строение с межслоевой диффузией компонентов, процессы фазового разделения и образования нанокристаллов. Если содержание Yb не превышает 0.5 ат. %, стекло сердцевины гомогенно (рис. 3в). Явления фазового разделения или образования нанокристаллов в стеклах сердцевин в сериях I и III ограничивают уровень предельно допустимых концентраций Yb. В APS стекле наибольшее установленное содержание Yb2O3 составляет ~2.4 мол. % (для световодов с низкими оптическими потерями), однако последующее всестороннее исследование усилительных свойств ВС показало, что для достижения высокой эффективности усиления оптимальной является вдвое меньшая концентрация активной добавки, составляющая 1.2 мол. % Yb2O3 [21].
Распределения элементов в ВС с одновременным допированием парой Yb/Er изучено для состава сердцевин серий I–IV для ВС разного дизайна, в том числе ВС с “пьедесталом” и слоистой сердцевиной и соответственно с разным ППП. На рис. 3г приведен один из примеров с оптимальным соотношением Yb/Er и добавлением германия для снижения “серых” потерь. Использование фосфатосиликатной матрицы с высоким уровнем фторирования (до 0.9 вес. %) дает возможность изготовить одномодовый ВС с числовой апертурой 0.07–0.08 и диаметром сердцевины 20 мкм [22]. Оптимальныt концентрации Yb Er равны 2 и 0.15–0.3 вес. %.
В цилиндрически симметричных гибридных световодах с аномальной дисперсией в спектральной области 1 мкм создается тонкий слой с высоким содержанием ионов-активаторов и солегирующих элементов. Абсорбирующим слоем для подавления нежелательных мод является обогащенный самарием поглощающий слой, размещенный между германосиликатными слоями (рис. 2, 4а) с содержанием самария в нем 0.12 ат. %. В другом ВС [4, 20] роль сильно поглощающего слоя выполняет обогащенный Tm (0.2 aт. %) алюмосиликатный слой с 1.0 aт. % Al.
Рис. 4.
Сравнение СЭМ-изображений (Z-контраст) преформ (левая колонка) и изготовленных из них волоконных световодов (правая колонка): преформа и гибридный световод (а), преформа с фазовым разделением с образованием заимопроникающих фаз стекла разного состава с сердцевиной из APS стекла и изготовленный из нее ВС (б).
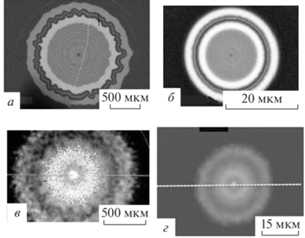
Для свойств ВС важнейшим является гомогенность состава и структуры сердцевины, от которых зависят уровень потерь и оптические свойства. Как указывалось выше, источником потерь являются явления фазового разделения и нанокристаллизации. В [20] показано, что в преформах для ВС может происходить фазовое разделение двух типов. К первому относится фазовое разделение капельного типа с образованием псевдосферических включений. Оно наблюдается в том случае, если объем выделяющейся в виде капель фазы мал и проявляется на переферии слоев. Включения (капли) в PS сердцевине представляют собой обогащенное фосфором стекло, содержащее 17–18 aт. % P и Si 3.5–5.5 aт. %, при концентрации фосфора в областях стекла окружающих капли порядка 0.2 aт. %. Включения также обогащены Yb и Er с содержанием 5–16.5 и 0.7–2.3 aт. % соответственно при соотношении Yb/Er равном во всех каплях ~4.3. Второй тип фазового разделения с появлением взаимопроникающих фах стекла разного состава выявлен в APS стеклах сердцевин (рис. 4б). Светлые области на СЭМ-изображении представляют собой обогащeнную P, Al и Yb фазу стекла. В данной фазе содержание P и Al на 1–2 aт. % больше, чем во второй, обогащeнной кремнием фазе. Если максимальное содержание P и Al не превышает 4.0 и 3.0 aт. % соответственно, нанокристаллы не образуются. Если при данном уровне содержания солегируюших компонентов концентрация Yb составляет 0.5–1.8 aт. % и выше, в стекле начинается процесс нанокристаллизации с образованием нанокристаллов YbPO4.
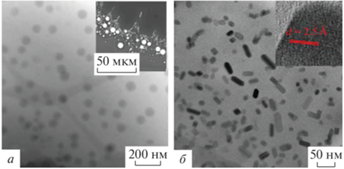
На стадии вытяжки стекло преформ подвергается высокотемпературному (более 2000°С) воздействию. Сравнение распределения элементов в преформах и изготовленных из них ВС световодов показало, что эта стадия приводит к гомогенизации состава и микроструктуры. На рис. 4а показано, как слои с неравномерной структурой в преформе для гибридного ВС преобразеются в кольцевые слои с четкими границами. Рис. 4б иллюстрирует гомогенизацию состава ВС при вытяжке и устранение существовавшего в преформе фазового разделения второго типа. Высокая температура вызывает также растворение полное или частичное имеющихся в преформе нанокристаллов. На рис. 5б показаны призматические нанокристаллы YbPO4, образующиеся в подобных преформах, а количество и размеры нанокристаллов YbPO4 (tпл выше 1950°C [23]) уменьшается.
Рис. 5.
ПЭМ-изображения образцов с фазовым разделением: негомогенность состава стекла на наноуровне в капельных включениях (на вставке – область с капельными включениями) (а), призматические нанокристаллы YbPO4 в образце с фазовым разделением второго типа (на вставке приведены межплоскостное расстояние рефлекса (112) структуры YbPO4) (б).
Следует также отметить, что в некоторые преформы с алюмосиликатной сердцевиной были не прозрачны и не пропускали света вследствие образования нанокристаллов Yb2Si2O7, плавящихся при 1775°C [24]. Однако на высокотемпературной стадии вытяжки ВС происходит их растворение.
ОБСУЖДЕНИЕ РЕЗУЛЬТАТОВ
Метод MCVD позволил достичь высокого уровня фторирования до содержания фтора в образцах 2.0 aт. %, что сделало возможным существенно снизить разницу в показателях преломления Δn между сердцевиной и оболочкой. Но для достижения малых величин Δn большую роль играет содержание других компонентов. В работе с APS стеклами сердцевин важным является соотношение Al/P. По данным [25] в псевдобинарном сечении SiO2–AlPO4 системы SiO2–Al2O3–P2O5 свойства стекол близки свойствам силикатного стекла. При эквимолярном соотношении Al/P = 1 достигается наименьший ПП, увеличиваюшийся при отклонении состава в обе стороны. Особые свойства таких стекол обусловлены аналогией в строении α-SiO2 и α-AlPO4 [26]. Принимая во внимание эти данные, в процессе MCVD для APS стекол сердцевин выбирались условия образования пористого слоя, обеспечивающие соотношение Al/P близкое к 1. Выбор оптимального содержания других компонентов (оксиды РЗЭ, диоксид германия) проводился с учетом данных о рефрактивности каждого из компонентов [19]. Помимо рефрактивных свойств, учитывалось также влияние компонентов на оптические свойства. Так, добавление диоксида германия снижает уровень серых потерь. В результате для каждой из изученных серий преформ были получены образцы с низкой числовой апертурой (≤0.017) относительно кварцевой оболочки с высоким качеством пучка и превосходными оптическими характеристиками.
Высокие концентрации РЗЭ в ВС ограничены пределами, которые обусловлены такими параметрами, как требования низких значений числовой апертуры, гомогенностью состава и структуры на наноуровне и концентрационным тушением люминесценции. Как указывалось выше, в изученных сериях составов сердцевин максимальное содержание РЗЭ при обеспечении высоких оптических характеристик реализуется в AS составах сердцевин.
Иной уровень содержания РЗЭ наблюдается в фазах стекол, образовавшихся в результате фазового разделения. Наиболее высокие концентрации компонентам найдены в стеклах с капельным типом разделения. Например, в активированных Yb/Er фосфатосиликатных системах в капельных включениях содержание компонентов составляло (aт. %): 3.9Si, 17.93P, 8.32Yb и 1.9Er. Следует отметить, что в образцах с капельным разделением, полученных методом MCVD, мы не наблюдали процесса нанокристаллизации в каплях в отличие от ранее изученных нами преформ, изготовленных порошковым методом или внесением иттербия через газовую фазу, где в каплях были идентифицированы нанокристаллы YbPO4. В образцах зафисксирована лишь негомогенность состава капельных включений на наноуровне с образованием обогащенных РЗЭ зон (темные сферические образования, рис. 5а). Образование включений нанокристаллов YbPO4 в преформах и ВС, полученных разными методами, отмечено в работах [27–29].
В образцах с фазовым разделением второго типа с максимальной концентрацией компонентов: P до 6.6 aт. %, Al до 3.9 aт. %, и Yb до 1.8 ат. % происходило образованием нанокристаллов YbPO4. В соответствии с [30], в содержащем Yb фосфатосиликатном стекле важным параметром является соотношение [P]/[Yb], при изменении которого координационное число Yb изменяется в последовательности 4 → 8 → 6 → 7 ~ 8. Это изменение коррелирует с локальными изменениями в строении стекла. В интервале 0 < P/Yb < ~5 стекло содержит фрагменты подобные таковым в структуре YbPO4, и становится возможным появлением нанокристаллов YbPO4 В изученных нами образцах соотношение P]/[Yb] соответствовало данному интервалу. Возможно, увеличение времени высокотемпературной стадии обработки преформ позволит не только снизить количество образовавшихся нанокристаллов, но и существенно уменьшить их размер.
ЗАКЛЮЧЕНИЕ
Методами аналитической электронной микроскопии охарактеризованы распределение элементов и микроструктура в сердцевинах активированных РЗЭ ВС на силикатной основе, в которых солегирующими компонентами являлись оксиды алюминия, фосфора и германия. Полученные результаты использованы при оптимизации отдельных стадий модифицированного MCVD. Оригинальная MCVD методика обеспечивает предельно высокий уровень легирования AS, PS и APS матриц РЗЭ с высокой гомогенностью распределения элементов по сечению сердцевины ВС. Проведен анализ гомогенности структуры в зависимости от состава сердцевин, определены области составов с фазовым разделением и появлением нанокристаллов. Рассмотрены предельные величины концентраций РЗЭ в ВС с высокими оптическими характристиками. Показана перспективность алюмосиликатных ВС для изготовления ВС с высокой концентрация иттербия. На основании сравнения распределения элементов в преформах и волоконных световодах показано, что на стадии вытяжки происходит гомогенизация состава сердцевин.
Исследование выполнено при финансовой поддержке РНФ в рамках научного проекта № 20-19-00347.
Список литературы
Khudyakov M.M., Yashkov M.V., Lipatov D.S., Abramov A.N., Bubnov M.M., Bobkov K.K., Guryanov A.N., Likhachev M.E. Cladding-pumped Er-Doped (Yb-Free) fibers with Al2O3-SiO2 core highly doped with fluorine. // Laser Phys. Lett. 2020. V. 17. № 1. P. 015101-1–015101-6.
Rybaltovsky A.A., Lipatov D.S., Lobanov A.S., Abramov A.N., Umnikov A.A., Bazakutsa A.P., Bobkov K.K., Butov O.V., Gur’yanov A.N. Photosensitive highly Er/Yb co-doped phosphosilicate optical fibers for continuous-wave single-frequency fiber laser applications // J. Opt. Soc. Am. B:. 2020. V. 37. № 10. P. 3077–3083.
Bobkov K., Levchenko A., Kashaykina T., Aleshkina S., Bubnov M., Lipatov D., Laptev A., Guryanov A., Leventoux Y., Granger G., Couderc V., Février S., Likhachev M. Scaling of average power in sub-MW peak power Yb-doped tapered fiber picosecond pulse amplifiers // Opt. Express 2021. V. 29. № 2. P. 1722–1735.
Кочергина Т.А. Алешкина С.С., Худяков М.М., Яшков М.В., Липатов Д.С., Абрамов А.Н., Исхакова Л.Д., Бубнов М.М., Гурьянов А.Н., Лихачев М.Е. Использование редкоземельных элементов для создания спектрально-селективного поглощения в мощных волоконных лазерах // Квантовая электроника. 2018. Т. 48. № 8 С. 733–737.
Wang W.C., Zhou B., Xu S.H., Yang Z.M., Zhang Q.Y. Recent advances in soft optical glass fiber and fiber lasers // Progr. Mat. Sci. 2019. V. 101. P. 90–171.
Deschamps T., Ollier N., Vezin H., Gonnet C., Cluster dissolution of Yb3+ in codoped SiO2–Al2O3–P2O5 glass fiber and its relevance to photodarkening // J. Chem. Phys. 2012. V. 136. P. 014503-1–014503-4.
Najafi H., Pilz S., El Sayed A., Boas J., Kummer D., Romano V. Atomic-scale imaging of dopant atoms and clusters in Yb-doped optical fibers. Proc. of SPIE. Micro-Structured and Specialty Optical Fibres IV. 2016. V. 9886. P. 98860Z-1–98860Z-7.
Miniscalco W.J. Erbium-doped glasses for fiber amplifiers at 1500 nm // J. Lightwave Technol. 1991. V. 9. P. 234–250.
Boetti N. G., Pugliese D., Ceci-Ginistrelli E., Lousteau J., Janner D., Milanese D., Highly Doped Phosphate Glass Fibers for Compact Lasers and Amplifiers, A Review // Appl. Sci. 2017. V. 7. № 12. P. 1295-1–1295-18.
Dragic P.D., Cavillon M., Ballato J. Materials for optical fiber lasers: A review // Appl. Phys. Rev. 2018. V. 5. № 4. P. 041301-1–041301-37.
Schuster K., Unger S., Aichele C., Lindner F., Grimm S., Litzkendorf D., Kobelke J., Bierlich J., Wondraczek K., Bartelt H. Material and technology trends in fiber optics // Adv. Opt. Technol. 2014. V. 3. № 4. P. 447–468.
Shukla S.K., Kushwaha Ch.Sh., Guner T., Demir M.M. Chemically modified optical fibers in advanced technology: An overview // Opt. Laser Technol. 2019. V. 115. P. 404–432.
Addanki S., Amiri I.S., Yupapin P. Review of optical fibers-introduction and applications in fiber lasers // Results Phys. 2018. V. 10. P. 743–750.
Sen R., Dhar A. An Improved Method of Fabricating Rare Earth Doped Optical Fiber, in: M. Yasin, S.W. Harun, H. Arof, (Eds.), Selected Topics on Optical Fiber Technology, INTECH EUROPE, Rijeka. 2012. P. 73–94.
Pilz S., Najafi H., Ryser M., Romano V. Granulated Silica Method for the Fiber Preform Production // Fibers. 2017. V. 5. № 3. P. 24-1–24-19.
Trautvetter T., Baierl H., Reichel V., Scheffel A., Dellith J. et al. Novel approach for high-performance optical fibers: multiple-doped silica powders with plasma-enhanced processes // Proc. SPIE, Optical Components and Materials XVI. 2019. V. 10914. P. 109140Y-1–109140Y-12.
Rajala M., Janka K., Tammela S., Stenius P., Kiveri P., Hotoleanu M. Advantages of direct nanoparticle deposition (DND) technology in active fiber production LIEKKI OY. www.lekki.fi/doc/Liekki%20white%20Paper-DNDFiberIntro-May2005.pdf, 2005
Chu Y.B., Yang Y., Liao L., LiuY.G., Ma Y.X. 3D Nanoporous Silica Rods for Extra-Large-Core High-Power Fiber Lasers // ACS Photonics. 2018. V. 5. № 10. P. 4014–4021.
Jen Ch.K., Neron Ch., Shang A., Abe K., Bonnell L., Kushibiki J. Acoustivc Characterisation of Silica Glass // J. Am. Ceram. Soc. 1993. V. 76. № 3. P. 712–716.
Iskhakova L.D., Milovich F.O., Likhachev M.E., Lipatov D.S., Yashkov M.V., Lobanov A.S., Guryanov A.N. Analysis of elemental distributions and phase separation in rare-earth-doped silica-based fiber preforms and optical fibers // J. Non-Cryst. Solids. 2021. V. 554 P. 120616-1–120616-11.
Lipatov D.S., Yashkov M.V., Abramov A.N., Guryanov A.N., Bobkov K.K., Bubnov M.M., Likhachev M.E. Ultra-highly Yb-doped silica -based optical fibers // Proc. SPIE, Micro-structured and Specialty Optical Fibres VII, 2021. V. 11773. P. 117730G-1.
Khudyakov M.M., Lobanov A.S., Lipatov D.S., Abramov A.N., Vechkanov N.N., Guryanov A.N., Melkumov M.A., Bobkov K.K., Aleshkina S.S., Kochergina T.A., Iskhakova L.D., Milovich F.O., Bubnov M.M., Likhachev M.E. Single-mode large-mode-area Er-Yb fibers with core based on phosphorosilicate glass highly doped with fluorine // Laser Phys. Lett. 2019. V. 16. P. 025105-1–025105-6.
Hikicha Y., Nomura T. Melting temperature of Monazite and Xenotime // J. Amer. Ceram. Soc. 1987. V. 70. № 10. P. 252–253.
Sun Z., Zhou Y., Wang J., Li M. Thermal Properties and Thermal Shock Resistance of γ-Y2Si2O7 // J. Amer. Ceram. Soc. 2009. V. 91. № 8. P. 2623–2529.
DiGiovanni D.J., MacChesney J.B., Kometani T.Y. Structure and Properties of Silica Containing Aluminum and Phosphorus near the AlPO4 Join // J. Non-Cryst. Solids. 1989. V. 113. № 1. P. 58–64.
Okazaki T., Sekiya E.H., Saito K. P/Al atomic ratio dependence of local structure around Yb3+ ions and optical properties of Yb–Al–P-doped silica glass // Jap. J. Appl. Phys. 2019. V. 58. № 12. P. 122005-1–122005-7.
Kasik I., Peterka P., Mrazek J., Honzatko P. Silica optical fibers doped with nanoparticles for fiber lasers and broadband sources // Current Nanoscience. 2016. V. 12. № 3. P. 277–290.
Savel’ev E.A., Golant K.M. Influence of using of the uniformity of the dictribution of Yb3+ ions and the formation of clusters in silica with phosphorus admixture synthesized by SPVD, Opt. Mater. Express. 2015. V. 5. P. 2337–2346.
Kinowski C., El Hamzaoui H., Capoen B., Bouwmans G., Blanchenet A.-M., Delplacea K., Prochet B., Bouazaoui M. YbPO4 nano-cylinders formation and alignment within optical fiber preforms using fiber-drawing process // Mater. Res. 2018. V. 97. P. 293–299.
Okazaki T., Sekiya E.H., Saito K. P concentration dependence of local structure around Yb3+ ions and optical properties in Yb–P-doped silica glasses // Jap. J. .Appl. Phys. 2019. V. 58. № 6. P. 0062001-1–0062001-14.
Дополнительные материалы отсутствуют.
Инструменты
Физика и химия стекла


 Пн.-пт.: 10.00-19.00