

Физика и химия стекла, 2023, T. 49, № 3, стр. 346-356
Исследование реакционно-спеченных материалов B4C–SiC, полученных методом горячего шликерного литья
А. Н. Беляков 1, М. А. Марков 1, А. Н. Чекуряев 1, *, А. Д. Быкова 1, Д. А. Дюскина 1, С. Н. Перевислов 1
1 НИЦ “Курчатовский институт” – ЦНИИ КМ “Прометей”
191015 Санкт-Петербург, Шпалерная ул., д. 49, Россия
* E-mail: achekuryaev@bk.ru
Поступила в редакцию 03.11.2022
После доработки 26.01.2023
Принята к публикации 08.02.2023
- EDN: SJSMJO
- DOI: 10.31857/S0132665122600819
Аннотация
Методом горячего шликерного литья с последующим реакционным спеканием (пропиткой жидким кремнием) получены керамические материалы на основе B4C–SiC. Композиционные керамические образцы характеризуются низкой плотностью и пористостью, обладают высокими механическими характеристиками. Исследована микроструктура полученного материала, показана однородность распределения частиц карбида бора и карбида кремния в структуре керамических материалов.
ВВЕДЕНИЕ
Материалы на основе карбида кремния и карбида бора обладают чрезвычайно широким комплексом полезных свойств, таких как высокая прочность и теплопроводность, стойкость к окислению в широком интервале температур, низкий коэффициент линейного термического расширения и высокая твердость, что позволяет использовать изделия на их основе в качестве износостойких и жаростойких материалов, работающих в условиях высоких температур и агрессивных сред [1, 2].
Плотные материалы на основе карбида кремния и карбида бора получают жидкофазным спеканием с оксидными добавками [3–5] и горячим прессованием с добавками наноразмерных порошков B4C, В и С, Al и C [6–8].
В последние годы широко развивается процесс реакционной пропитки жидким кремнием пористых заготовок на основе карбида кремния и карбида бора [9–16]. Реакционно-спеченные карбидокремниевые материалы (SiSiC) получают пропиткой кремнием пористых заготовок, состоящих из многофракционных (фракция 1 состоит из порошка размером 20–50 мкм, фракция 2 состоит из порошка размером 3–10 мкм и, при необходимости, фракция 3 состоит из порошка размером 0.8–5 мкм) порошков карбида кремния и сажи. Кремний растворяет в своем составе углерод, насыщая расплав до предела растворимости карбида кремния в кремнии, затем кристаллизуется в виде вторичного β-SiC на поверхности первичных зерен карбида кремния [17]. Полученные SiSiC представляют из себя беспористые материалы, обладающие повышенной хрупкостью (из-за значительного содержания свободного кремния в спеченном материале – 10–15 об. %), что заметно снижает уровень основных механических характеристик: σизг = 320–360 МПа; K1С = 3.0–3.5 МПа м1/2; HV = 20–21 ГПа [14–16]. Аналогичная технология реакционно-спеченного карбида бора (RBBC) имеет ряд особенностей. В частности, наблюдается высокая реакционная способность карбида бора в расплаве кремния, приводящая к образованию более хрупкой фазы B12(C, Si, B)3 на поверхности зерен В4С [17], что значительно снижает уровень механических свойств (в частности твердость (HV = 22–24 ГПа)) в отличие от высоких значений горячепрессованных материалов (HV = 33–35 ГПа) [18]. Традиционный метод получения RBBC-материалов заключается в пропитке заготовок избыточным количеством кремния, что увеличивает объем растворившихся зерен карбида бора и повышает содержание свободного кремния в спеченном материале, а, следовательно, приводит к возрастанию хрупкости керамики.
Модификация карбида кремния (плотность 3.21 г/см3) карбидом бора (плотность 2.52 г/см3) и получение реакционным спеканием (пропиткой жидким кремнием) композитов B4C–SiC существенным образом облегчает керамический материал при сохранении уровня механических характеристик. Существующие работы по оценке микроструктуры и механических характеристик реакционно-спеченных материалов на основе карбида кремния и карбида бора основаны на анализе свойств материалов, полученных по стандартной керамической технологии, включающей прессование заготовок методом полусухого формования. Материалы (образцы), полученные и исследованные в данной работе сформованы методом горячего шликерного литья, определяющим преимуществом которого является возможность получения сложнопрофильных изделий.
Цель данной работы – анализ структурных и физико-механических характеристик композиционных керамических материалов B4C–SiС, полученных методом горячего шликерного литья композиционных порошков на органической связке под давлением с последующим реакционным спеканием.
МАТЕРИАЛЫ И МЕТОДЫ ИССЛЕДОВАНИЯ
Для горячего шликерного литья подготовили смесь порошков карбида кремния размером 5–10 мкм и карбида бора размером 50–70 мкм в равном массовом соотношении. В состав исходного порошка добавляли технический углерод, порошки перемешивали в чашевом вибрационном истирателе в течение 15 мин для равноменого объемного распределения углерода при формовании. Для получения шликера с литейными свойствами в композиционный порошок при нагревании добавляли связующее (парафиново-восковую композицию) в количестве 17 мас. %. Перед литьем горячий шликер перемешивали с одновременным вакуумированием для удаления воздушных прослоек в течение 40–60 мин. Керамические образцы в системе B4C–SiC для исследования структурных и физико-механических характеристик получали горячим шликерным литьем в металлические формы под давлением 3.5 бар при температуре шликера 70–90°С. Образцы формрвали для удаления временного связующего при нагревании до 300°С. Реакционное спекание предварительно обсыпанных высокочистым кремнием керамических образцов осуществляли в вакууме при температуре 1600°С в течение 10–20 мин. Излишки кремния с поверхности спеченных образцов удаляли пескоструйной обработкой.
Структру материалов исследовали методами сканирующей электронной микроскопии и микрорентгеноспектрального анализа на исследовательском комплексе TESCAN Vega.
Фазовый состав покрытий изучали на рентгеновском дифрактометре D8 Advance фирмы Bruker (Германия).
Плотность полученных образцов измеряли методом гидростатического взвешивания в соответствии с ГОСТ 473.4-81. Пористость определяли с помощью оптического микроскопа Meiji Techno IM 7200 и компьютерного анализатора изображения. Модуль упругости измеряли на установке ЗВУК-130 методом резонансных колебаний. Определение прочности полученных образцов производили путем испытания на трехточечный изгиб в соответствии с ГОСТ 24409-80 на универсальной испытательной машине Shimadzu AG-300kNX. Твердость и коэффициент трещиностойкости определяли методом индентирования пирамиды Виккерса и измерения размера диагоналей отпечатка и исходящих из его углов трещин на микротвердомере ПМТ-3М. Для определения однородности распределения частиц карбида бора в структуре материала рассчитывали величину фрактальной размерности и лакунарность.
РЕЗУЛЬТАТЫ И ОБСУЖДЕНИЕ
В результате реакционного спекания жидкий кремний пропитывает пористую керамическую заготовку, реагируя с углеродом образует вторичный карбид кремния, согласно реакции (1):
(1)
${\text{SiC}}_{{{\text{(тв)}}}}^{{\text{I}}} + {\text{S}}{{{\text{i}}}_{{{\text{(ж)}}}}} + {{{\text{C}}}_{{{\text{(тв)}}}}} = {\text{SiC}}_{{{\text{(тв)}}}}^{{\text{I}}} + {\text{SiC}}_{{{\text{(тв)}}}}^{{{\text{II}}}}{\text{.}}$Согласно литературным данным [19], взаимодействие кремния и углерода начинается на границе раздела фаз при температуре порядка 1200°С. Зерна вторичного карбида кремния образуются при пересыщении кремниевого расплава углеродом при температуре выше 1420°С. Кристаллизация и рост частиц вторичного карбида кремния происходит в межзеренном пространстве на зернах первичного карбида кремния и карбида бора.
На рис. 1 представлена структура спеченного керамического материала B4C–SiC, сформованного методом горячего шликерного литья под давлением.
Рис. 1.
Структура литой керамики B4C–SiC в поперечном сечении. а – общий вид; б – оболочка на частице карбида бора.
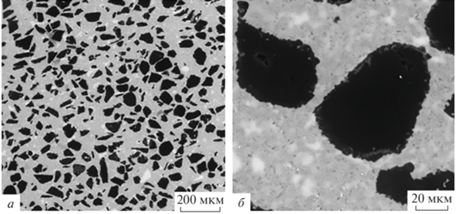
Зерна карбида бора частично растворяются в жидком кремнии при силицировании с образованием негативной (с точки зрения прочностных свойств) фазы B12(C,Si,B)3. Структура образовавшегося карбида бора представляет из себя тип “ядро–оболочка”. Ядром являются непосредственно частицы карбида бора, а фаза твeрдого раствора B12(C,Si,B)3 образует внешнюю оболочку.
Дополнительно частичное растворение карбида бора в кремнии подтверждается обнаружением нестихиометричной фазы Si–B–C по данным рентгенофазового анализа поверхности синтезированных материалов, рис. 2.
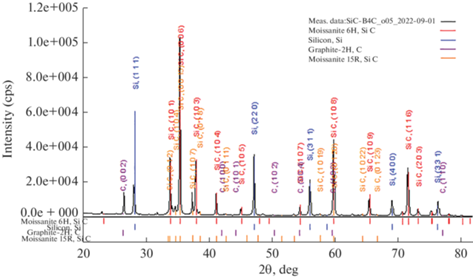
Чем крупнее исходные частицы карбида бора, вводимые в композиционный керамический материал и меньше время процесса силицирования, тем выше вероятность сохранения их фазового состава.
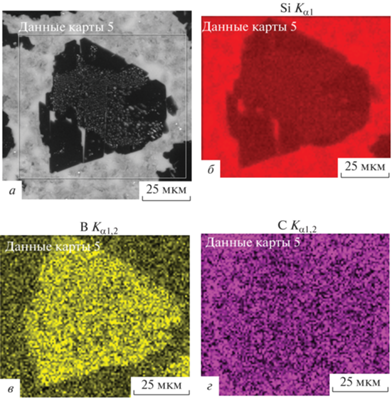
На плакированных углеродом частицах карбида бора прорастают частицы вторичного карбида кремния, что можно отчетливо наблюдать с применением элементной тепловой карты методом EBSD-анализа, рис. 3. Рассматриваемая зона состоит из углеродсодержащих соединений, в то время как на частице карбида бора обнаруживаются следы кремния, что соответствует карбиду кремния.
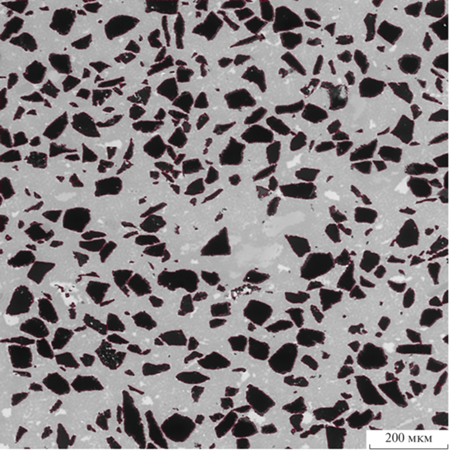
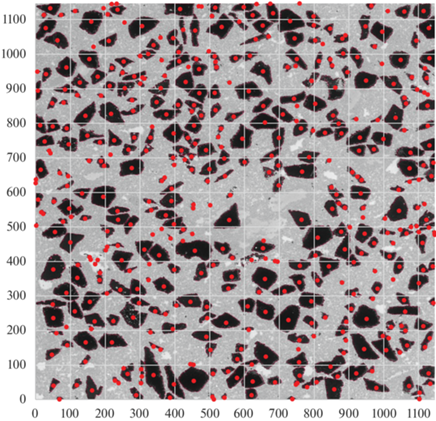
Структура материала оказывает большое влияние на его свойства. Взаимное расположение элементов структуры материала, его фаз и компонентов представляет собой фактор, определяющий важные с точки зрения полезного использования свойства различных материалов, включая композиты, сплавы, керамику и т.д. [20, 21]. Рассмотрим однородность распределения частиц карбида бора в структуре материала. Для этого оценим величину фрактальной размерности D и лакунарность Λ. Чем ниже значение лакунарности, тем более однородно распределены частицы. В отличие от исследования кристаллической структуры, которая определяется однозначными характеристиками, количественное описание распределения элементов микроструктуры композиционных материалов возможно только с применением статистических методов оценки. Эти методы подразумевают работу с большими массивами данных, например, на рис. 3, обработанном в программе “Fiji”, показано выделение частиц B4C, каждая частица, выделенная красным контуром, имеет данные о расположении, размере и т.д.
Для количественного описания структуры материалов часто используется такой параметр как фрактальная размерность [22–26]. Фрактал – множество, обладающее дробной, отличной от топологической размерностью. Количественной характеристикой фракталов является их фрактальная размерность, представляющая собой меру геометрической сложности фрактального объекта и показывающая, насколько плотно и равномерно элементы заполняют пространство. Также фрактальную размерность представляют как меру скорости добавления дополнительных деталей при переходе от одного масштаба к следующему [25].
Пример – линия имеет топологическую размерность 1, плоскость имеет топологическую размерность 2, куб – 3. Объекты с дробной размерностью (типа 1.2, 2.5) – являются фрактальными объектами. Т.е. линия с размерностью 1 может быть закручена в некую спираль или штрих, размерность которого будет уже больше 1, и чем более плотно эта спираль или штрих будет заполнять пространство, тем большая размерность этого штриха будет стремиться к 2, т.е. заполнять плоскость.
Данная характеристика является мерой геометрической сложности структуры и больше подходит для изучения таких объектов, как трещины, дендриты, волокна и т.д. В случае снимков композитов, фрактальная размерность является скорее мерой заполнения изучаемого пространства изучаемым объектом (в данном случае керамическими частицами) и может быть использована, например, в качестве характеристики плотности заполнения частиц какой-либо фазы анализируемого пространства.
Рассчитать эту характеристику позволяет программа “Fiji”, в которой применяется алгоритм box counting, основанный на покрытии анализируемого изображения сетками из квадратных ячеек с последовательно уменьшаемым размером стороны a и подсчетом количества ячеек N(a), в которые хотя бы частично попал изучаемый объект. Фрактальную размерность, определяемую выражением:
рассчитывали из линейной зависимости ln(N(а)) = f(ln(a)) как модуль тангенса угла наклона прямой на соответствующем графике (рис. 5).Рис. 4.
Микрофотография образца керамического материала состава B4C–SiC, полученного методом горячего шликерного литья (красный контур – выделение частиц).
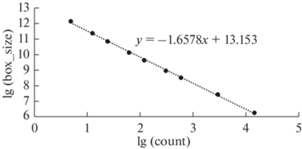
Двойная логарифмическая зависимость представлет собой скорость приращения элементов структуры, а коэффициент перед х является его показателем и является величиной фрактальной размерности.
Величина фрактальной размерности D составила 1.66, что соответствует достаточно плотной и распределенной компоновке частиц, что подтверждается аналогичными расчетами, выполненными в работе [27].
Данные о координатах центров масс частиц позволяют численно оценить степень неоднородности заполнения пространства частицами с помощью параметра лакунарности.
Лакунарность – это характеристика однородности распределения каких-либо объектов (частиц) в пространстве. Чем ниже ее значение, тем более однородно распределены частицы [27–29]. Для ее расчета исследуемое пространство разбивают на квадратные ячейки (рис. 5) и высчитывают их массы. Массой ячейки является число центров масс частиц наполнителя, попавших в эту ячейку. После подсчета мы получаем среднее значение массы ячейки (среднее число центров масс частиц в ячейке) и их стандартное квадратичное отклонение. Отношение стандартного квадратичного отклонения к средней массе ячейки, возведенное в квадрат, представляет собой значение лакунарности:
где σ и μ – стандартное отклонение и среднее значение количества центров масс частиц наполнителя в сегментах.Снижение величины данного параметра соответствует уменьшению доли не заполненных частицами наполнителя областей и, соответственно, повышению равномерности заполнения ими пространства.
Параметр лакунарности может быть рассчитан при разных размерах ячеек, таким образом можно выявить зависимость данного параметра от масштаба изучения (размера ячейки) и оценить масштабную инвариантность распределения частиц в изучаемой области.
Масштабная инвариантность (скейлинг) – свойство объекта сохранять свой вид в зависимости от масштаба. В данном случае изучается зависимость лакунарности от масштаба квадратной сетки, при которой рассчитывается ее значение. Изменяя размер ячейки, мы изменяем масштаб, а соответственно степень изменения величины лакунарности системы при различном масштабе показывает нам инвариантность изучаемой системы – чем большие изменения происходят при изменении масштаба, тем менее она инвариантна, то есть тем менее сохраняется ее вид при изменении масштаба. Очевидно, что чем менее изменяются свойства системы, тем она более однородна.
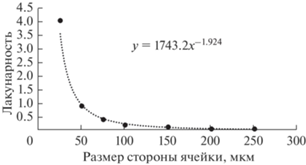
Для оценки влияния масштаба алгоритм расчета лакунарности повторяется, но при разном размере квадратных ячеек, являющихся масштабным фактором. На выходе получаем зависимость значений лакунарности от размера ячейки (масштаба), при которой она рассчитана (рис. 6). Полученные зависимости почти идеально аппроксимируются степенной зависимостью, то есть все они подчиняются степенному закону вида:
который также можно представить в логарифмическом виде:
где х – размер ячейки (основание степени), А – предстепенной коэффициент, n – показатель степени, показывающий, насколько сильно изменяется значение лакунарности в зависимости от размера ячейки.Величина параметра лакунарности для снимка 1 при размере стороны ячейки в 100 мкм составила 0.2, что соответствует достаточно однородному распределению, что показывают расчеты, выполненные в работе [27].
Показатель степени n в данном случае является количественной характеристикой масштабной инвариантности, чем больше ее значение, тем более масштабно инвариантна система и тем меньше она зависит от масштаба изучения. Значение n составило –1.924 (рис. 7), что соответствует достаточно высокой масштабной инвариантности [30].
В табл. 1 показаны основные физико-механические характеристики литой керамики B4C–SiC.
Таблица 1.
Физико-механические характеристики литой керамики B4C–SiC
Пористость синтезированного материала менее 1%, что характерно для реакционноспеченного материала. Анализ физико-механических характеристик показывает, что равномерное объемное введение карбида бора и углеродного компонента приводит к незначительному понижению прочности материала по сравнению с монолитным карбидом кремния, однако главным преимуществом модифицирования является понижение плотности менее 3.0 г/см3 при сохранении высокой твердости.
Продемонстрированные структурные и физико-механические характеристики литой керамики B4C–SiC позволяют говорить о перспективах ее применения в сложнопрофильных конструкциях.
ЗАКЛЮЧЕНИЕ
На основе метода горячего шликерного литья керамических композиционных порошков B4C–SiC, плакированных углеродом, на органической выжигаемой связке под давлением с последующим реакционным спеканием получены керамические материалы, обладающие однородной структурой, низкой пористостью и плотностью, высокими физико-механическими характеристиками, что подтверждается экспериментальными исследованиями с применением расчетной методики анализа.
Работа выполнена при финансовой поддержке гранта РНФ № 21-73-30019 “Новые физические и химические принципы технологии металлических, металлокерамических и керамических материалов с управляемой макро-, микро- и наноструктурой и уникальными служебными характеристиками”.
Экспериментальные исследования выполнены на оборудовании Центра коллективного пользования “Состав, структура и свойства конструкционных и функциональных материалов” НИЦ “Курчатовский институт” – ЦНИИ КМ “Прометей” при финансовой поддержке Министерства науки и высшего образования – соглашение № 13.ЦКП.21.0014 (075-11-2021-068). Уникальный идентификационный номер – RF–2296.61321X0014.
Список литературы
Perevislov S.N., Panteleev I.B., Shevchik A.P., Tomkovich M.V. Microstructure and mechanical properties of SiC-materials sintered in the liquid phase with the addition of a finely dispersed agent // Refractories and Industrial Ceramics. 2018. V. 58. № 5. P. 577–582.
Nesmelov D.D., Kozhevnikov O.A., Ordan’yan S.S., Perevislov S.N. Precipitation of the Eutectic Al2O3–ZrO2(Y2O3) on the Surface of SiC Particles // Glass and Ceramics. 2017. V. 74. № 1–2. P. 43–47.
Lee Y.-I., Kim Y.-W., Mitomo M. Microstructure stability of fine-grained silicon carbide ceramics during annealing // J. Materials Science. 2004. V. 39. P. 3613–3617.
Lee J.-H., Kim D.-Y., Kim Y.-W. Grain boundary crystallization during furnace cooling of α-SiC sintered with Y2O3–Al2O3–CaO // J. Eur. Ceram. Soc. 2006. V. 26. P. 1267–1272.
Perevislov S.N., Lysenkov A.S., Titov D.D., Kim K.A., Tomkovich M.V., Nesmelov D.D., Markov M.A. Liquid-sintered SiC based materials with additive low oxide oxides // IOP Conference Series: Materials Science and Engineering. – IOP Publishing. 2019. V. 525. № 1. P. 012073.
Larsson P., Axen N., Hogmark S. Improvements of the microstructure and erosion resistance of boron carbide with additives // J. Materials Science. 2000. V. 35. № 14. P. 3433–3440.
Cho N., Bao Z., Speyer R.F. Density-and hardness-optimized pressureless sintered and post-hot isostatic pressed B4C // J. Materials Research. 2005. V. 20. № 8. P. 2110–2116.
Du X., Zhang Z., Wang Y., Wang J. Hot-pressing kinetics and densification mechanisms of boron carbide // J. American Ceramic Society. 2015. V. 98. № 5. P. 1400–1406.
Zhang C.P., Rue H.Q., Yue X.Y., Wang W. Studies on the RBBC Ceramics Fabricated by Reaction Bonded SiC // Rare Metal Mat. Eng. 2011. V. 40. P. 536–539.
Barick P., Jana D.C., Thiyagarajan N. Effect of particle size on the mechanical properties of reaction bonded boron carbide ceramics // Ceramics International. 2013. V. 39. № 1. P. 763–770.
Zhang C., Ru H., Zong H., Sun W. Coarsening of boron carbide grains during the infiltration of porous boron carbide preforms by molten silicon // Ceramics International. 2016. V. 42. № 16. P. 18 681–18 691.
Golubeva N., Plyasunkova L., Kelina I., Antonova E., Zhuravlev A. Study of reaction-bonded boron carbide properties // Refractories and Industrial Ceramics. 2015. V. 55. № 5. P. 42–46.
Li X., Jiang D., Zhang J., Zhu Y. Reaction-bonded B4C with high hardness // International J. Applied Ceramic Technology. 2016. V. 13. № 3. P. 584–592.
Wang Y., Tan S., Jiang D. The effect of porous carbon preform and the infiltration process on the properties of reaction-formed SiC // Carbon. 2004. V. 42. № 8. P. 1833–1839.
Margiotta J.C., Zhang D., Nagle D.C., Feeser C.E. Formation of dense silicon carbide by liquid silicon infiltration of carbon with engineered structure // J. Materials Research. 2008. V. 23. № 5. P. 1237–1248.
Xu S., Qiao G., Li D., Yang H. Reaction forming of silicon carbide ceramic using phenolic resin derived porous carbon preform // J. European Ceramic Society. 2009. V. 29. № 11. P. 2395–2402.
Nesmelov D.D., Perevislov S.N. Reaction sintered materials based on boron carbide and silicon carbide // Glass and Ceramics. 2015. V. 71. № 9–10. P. 313–319.
Chae J.H., Park J.S., Ahn J.P., Kim K.H. Mechanical properties of B4C ceramics fabricated by a hot-press sintering // J. Korean Ceramic Society. 2009. V. 46. № 1. P. 81–85.
Гнесин Г.Г. Карбидкремниевые материалы. М.: Металлургия, 1977. 216 с.
Козлов Г.В., Долбин И.В., Койфман О.И. Фрактальная модель усиления нанокомпозитов полимер/углеродные нанотрубки с ультрамалыми концентрациями нанонаполнителя // Доклад Академии наук. 2019. Т. 486. № 1. С. 39–43
Новиков Д.В. Самоорганизация кластеров фаз в однородно неупорядоченных полимерных композиционных материалах // Физика твердого тела. 2018. Т. 60. № 9. С. 1829–1833.
Федер Е. Фракталы / Пер. с англ. М.: Мир, 1991. 262 с.
Красовский А.Н., Новиков Д.В., Васина Е.С., Матвейчикова П.В., Сычев М.М., Рожкова Н.Н. Ближний порядок и фрактальная кластерная структура агрегатов микрочастиц титаната бария в композите на основе цианэтилового эфира поливинилового спирта // Физика твердого тела. 2015. Т. 57. Вып. 12. С. 2479–2484.
Макаренко К.В. Фрактальный анализ микроструктур графитизированных чугунов // Вестник Брянского государственного технического университета. 2016. Т. 49. № 1. С. 34–43.
Чумак О.В. Энтропии и фракталы в анализе данных // Ижевск: НИЦ “Регулярная и хаотическая динамика”, Институт компьютерных исследований. 2011. 164 с.
Meisel L.V. Box-counting multifractal analysis / L.V. Meisel, Mark Johnson, P.J. Cote // Phys. Rev. 1992. V. 45. P. 6989.
Чекуряев А.Г., Сычев М.М., Мякин С.В. Анализ структуры композиционных систем с использованием фрактальных характеристик на примере системы BaTiO3-фуллеренол-ЦЭПС // Физика твердого тела. 2021. Т. 63. Вып. 6. С. 740–746.
Plotnick R.E. Lacunarity indices as measures of landscape texture / R.E. Plotnick, R.H. Gardner, R.V. O’Neill // Landscape Ecol. 1993. V. 8. P. 201–211.
Gefen Y. Geometric implementation of hypercubic lattices with noninteger dimensionality by use of low lacunarity fractal lattices / Y. Gefen, Y. Meir, A. Aharony // Physical Review Letters. 1983. V. 50. P. 145–148.
Sychov M.M., Chekuryaev A.G., Bogdanov S.P., Kuznetsov P.A. Digital Materials Science: Numerical Characterization of Steel Microstructure // In: Khakhomov, S., Semchenko, I., Demidenko, O., Kovalenko, D. (eds) Research and Education: Traditions and Innovations. 2022 Lecture Notes in Networks and Systems. Springer, Singapore. V. 422.
Markov M.A., Ordanyan S.S., Vikhman S.V., Perevislov S.N., Krasikov A.V., Bykova A.D., Staritsyn M.V. Preparation of MoSi2–SiC–ZrB2 structural ceramics by free sintering // Refractories and Industrial Ceramics. 2019. V. 60. № 4. P. 385–388.
Perevislov S.N., Tomkovich M.V., Markov M.A., Kravchenko I.N., Kuznetsov Y.A., Erofeev M.N. The influence of dispersed composition of SiC on the physico-mechanical properties of reactive-sintered silicon carbide // J. Machinery Manufacture and Reliability. 2020. V. 49. № 6. P. 511–517.
Perevislov S.N., Lysenkov A.S., Vikhman S.V. Effect of Si additions on the microstructure and mechanical properties of hot-pressed B4C // Inorganic Materials. 2017. V. 53. № 4. P. 376–380.
Perevislov S.N., Lysenkov A.S., Titov D.D., Tomkovich M.V., Nesmelov D.D., Markov M.A. Materials based on boron carbide obtained by reaction sintering // IOP Conference Series: Materials Science and Engineering. IOP Publishing. 2019. V. 525. № 1. P. 012074.
Дополнительные материалы отсутствуют.
Инструменты
Физика и химия стекла


 Пн.-пт.: 10.00-19.00