

Физика и химия стекла, 2023, T. 49, № 3, стр. 363-368
Влияние введения детонационных наноалмазов на физико-механические характеристики термоэластопласта
М. В. Тимошенко 1, *, С. В. Балабанов 1, М. М. Сычев 1, 2, К. С. Кошевая 1, В. Ю. Долматов 3, В. П. Бритов 2
1 Институт химии силикатов им. И.В. Гребенщикова, РАН
199034 Санкт-Петербург, наб. Макарова, 2, Россия
2 Санкт-Петербургский государственный технологический институт (технический университет)
190013 Санкт-Петербург, Московский пр., 26, Россия
3 ФГУП СКТБ “Технолог”
192076 Санкт-Петербург, Советский пр., 33-а, Россия
* E-mail: timoshe-mikhail@mail.ru
Поступила в редакцию 22.11.2022
После доработки 21.01.2023
Принята к публикации 08.02.2023
- EDN: SLARWT
- DOI: 10.31857/S0132665122600868
Аннотация
В данной работе разработан армированный детонационными наноалмазами термоэластопласт на основе бутадиен-стирольного каучука. Исследованы механические характеристики армированных компаундов с различным содержанием детонационных наноалмазов. Разработанный материал показывает прирост прочности на сжатие на 30% по сравнению с ненаполненным композитом, а также прирост прочности на разрыв материала на 10% при введении 0.1% детонационных наноалмазов.
ВВЕДЕНИЕ
Резиновые смеси, применяемые в настоящее время в различных областях техники, обладают высокой гибкостью и эластичностью. Вместе с тем резиновые смеси имеют ряд недостатков, основными из которых являются сложность и трудоемкость технологического процесса изготовления изделий при повышенных температурах. Такой процесс является низкопроизводительным и требует применения специального дорогостоящего оборудования. В то же время применение полимерных материалов со свойствами термоэластопластов позволяет существенно интенсифицировать, автоматизировать и сделать безотходной технологию получения гибких деталей из термоэластопласта (ТЭП) на традиционном оборудовании для переработки термопластов.
ТЭП получают путем смешения жесткого термопластичного полимера, способного, как правило, развивать большие вынужденно эластические деформации с эластомером. Концентрация эластомера в смеси составляет обычно 20–70%. За счет эластомера термопластичный полимер приобретает большую эластичность и сохраняет удовлетворительную прочность [1–4].
В настоящее время промышленностью предлагается большой ассортимент композиционных материалов, необходимых для производства изделий силового назначения к которым предъявляются повышенные требования по прочности и деформационной теплостойкости. Использование термоэластопластов, наполненных углеродом, в качестве материала изделий силового назначения обеспечивает требуемый уровень эксплуатационных свойств. Введение в состав полимера наполнителя придает изделию более высокую устойчивость к длительному нагружению, повышает прочность при циклическом и статическом нагружении, стойкость к растрескиванию. Так, введение 3% оксида графена в композиционный материал на основе СБС привело к повышению прочности на разрыв на 43%, а модуля Юнга на 100%, и при 10% GO модуля Юнга на 200%, электрическое сопротивление было снижено с 1014 до 3 × 10⁵ Ом [5].
Смешивание SEBS с дисперсиями графена в тетрагидрофуране перед обработкой расплава представляет собой простой путь к созданию многофункциональных нанокомпозитов SEBS/Gr, одновременно демонстрирующих улучшенную прочность матрицы и электропроводность. Графен легко отслаивается при воздействии высоких сил сдвига, возникающих при гомогенизации или микрофлюидизации под высоким давлением.
Простое диспергирование нанослоев графена в сочетании с хорошей межфазной адгезией между графеном и SEBS обеспечивает существенное улучшение свойств полученных нанокомпозитов SEBS/Gr. Дисперсия 7.5 мас. % графена в матрице SEBS улучшает прочность на растяжение при 50% деформации (+97%) и при 300% деформации (+197%), повышает твердость по шору A (+42%) и электропроводность (6.8 × 10⁻⁶ С/см) и снижает проницаемость для кислорода (–79%). При содержании графена до 7.5 мас. %, упрочнение SEBS и улучшенные свойства не ухудшают его эластомерную природу, о чем свидетельствует восстановление деформации, аналогичное таковому у чистого SEBS [6].
В последние годы наноалмазы вызывают интерес в различных областях исследований благодаря комплексу свойств, таких как высокая твердость, химическая инертность, повышенная теплопроводность, электроизолирующие свойства, что делает их перспективными для многочисленных применений.
Крупным направлением применений детонационнх наноалмазов (ДНА) являются различные полимерные композиты, направленные на значительное улучшение механических свойств, термостойкости и теплопроводности полимерных матриц [7–11]. Благодаря своим выгодным свойствам, таким как наноразмерность частиц, приблизительно сферической форме, регулируемому химическому составу поверхности и уникальным физическим характеристикам, наноалмазы удовлетворяют всем требованиям, предъявляемым к нанонаполнителю [12, 13].
В настоящее время только две технологии могут рассматриваться как промышленные для производства наноалмазов: нанокристаллы, полученные фрагментацией крупных кристаллов, выращенных при высоких температурах и давлениях из графита с металлическим катализатором и частицы, полученные детонацией сильных взрывчатых веществ [14].
По результатам применения ДНА в структуре полимеров и оказанию влияния наполнителя на прочностные характеристики и усталостные напряжения, был выявлен существенный рост физико-механических характеристик композиций, имеющих в своем составе нанонаполнитель [15, 16].
Также следует отметить, что ориентация молекул термопластичного материала, благодаря которой происходит структурирование материала влияет на прочностные характеристики. Процесс получения филамента – экструдирование через тонкое отверстие фильеры, оказывает ориентирующее действие на наполнитель, входящий в состав материала. При двумерной вытяжке предел прочности материала на растяжение в продольном и поперечном направлениях в следствие эффекта ориентации увеличивается [17, 18].
ЭКСПЕРИМЕНТАЛЬНАЯ ЧАСТЬ
Рецептура компаунда, использованного для армирования, представлена в табл. 1. Исследованные физико-механические характеристики представлены в табл. 2.
Таблица 1.
Состав компаунда
| Наименование сырья | Массовое содержание, % |
|---|---|
| СБС Л 7420 | 70 |
| Полистирол общего назначения 525 | 20 |
| Масло базовое VHVI-4 | 10 |
Таблица 2.
Характеристики компаунда
| Наименование характеристики | Методика испытания | Значение |
|---|---|---|
| Твердость Шор А, усл. ед. | ISO 868:2003 | 87 |
| Плотность, г/см3 | ISO 2781:2008 | 0.96 |
| Показатель текучести расплава 190°С 5кг, г/10 мин | ISO 1133-1:2011 | 12 |
| Условное напряжение при 100% удлинении, МПа | ISO 37-2013 | 3.0 |
| Условное напряжение при 300% удлинении, МПа | ISO 37-2013 | 5.8 |
| Условная прочность при растяжении, МПа | ISO 37-2013 | 10.5 |
| Относительное удлинение при разрыве, % | ISO 37-2013 | 580 |
| Остаточная деформация после разрыва, % | ISO 37-2013 | 32 |
| Нагрузка при 20% сжатия, МПа | ISO 815-1-2019 | 16.5 |
| Остаточная деформация при сжатии, % | ISO 815-1-2019 | 18.1 |
| Модуль Юнга при сжатии, МПа | ISO 7743-2013 | 82.5 |
В работе проведено введение от 0.1 до 1 мас. % наноалмазов, полученных в результате детонационного синтеза. ДНА, используемые в работе, это ультрадисперсная алмазная шихта марки N39-T, изготовленная из тротил/гексагеновой смеси, содержание ДНА в шихте 50%, дисперсность порядка 5–6 нм, были изготовлены на ФГУП СКТБ “Технолог” [19, 20].
Для подготовки дисперсии нанонаполнителя было подготовлено масло VHVI-4 в количестве, необходимом для испытания согласно рецептуре, в него добавлен соответствующий процент наполнителя от общей массы, после чего наполнитель размешивался в масле и смесь помещалась в ультразвуковую камеру на 4 ч для гомогенизации. По окончании ультразвуковой обработки смесь вводилась в нагретый от 160 до 180°С двухшнековый экструдер вместе с полистиролом общего назначения. Смесь расплавлялась, размешивалась благодаря специальным месильным кулачкам и затем продавливалась через фильеру с диаметром отверстий 2 мм. Экструдат охлаждался и нарезался на гранулу.
Для проведения испытаний изготавливали стандартные лопатки второго типоразмера по ISO37-201311, а также цилиндры по ISO 815-1:201922 тип А диаметром 29 мм и толщиной 12.5 мм. Лопатки вырубались ножом из плоского листа из ТЭП, полученного методом термопрессования при 170°С, цилиндры получались путем прямого термопрессования материала в форму с требуемыми размерами для стандартных испытаний.
Испытания были проведены на разрывной машине LAB-KITS WDW-2 с максимальной силой разрыва 2000 Н. Для лопаток использовалась скорость активного захвата 500 мм/мин при температуре окружающей среды 23 ± 2°С по ISO37-2013, а для цилиндров скорость активного захвата была выбрана 10 мм/мин при температуре окружающей среды 23 ± 2°С по ISO 815-1:2019 метод D. Для обоих испытаний брали средние результаты по трем образцам.
ОБСУЖДЕНИЕ РЕЗУЛЬТАТОВ
По результатам испытаний были получены деформационные кривые образцов при растяжении (рис. 1). Установлено, что прочность при растяжении для лопаток, выполненных из материала без ДНА составила 10.5 МПа с удлинением 580% соответственно, с содержанием ДНА 0.1, 0.5, 1% составила 11.7 МПа при удлинении на 530%, 9.2 МПа c удлинением 560%, 9.3 МПа с удлинением 560% соответственно (табл. 2 и 3 ). По мере растяжения образцов, виден резкий скачек напряжения до удлинения образца на 5–10%, данная точка является пределом текучести материала, затем наблюдается плавное нарастание напряжения вплоть до разрыва образцов.
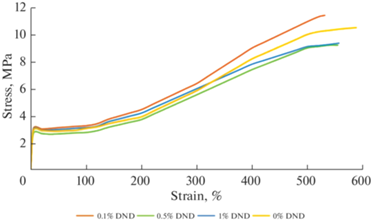
Таблица 3.
Физико-механические характеристики исследованных образцов
| Наименование характеристики | Методика испытания | ДНА 0.1 масс.% | ДНА 0.5 масс.% | ДНА 1 масс.% |
|---|---|---|---|---|
| Твердость Шор А, усл. ед. | ISO 868:2003 | 89 | 83 | 85 |
| Показатель текучести расплава 190°С 5кг, г/10мин | ISO 1133-1:2011 | 10.8 | 13.4 | 12.2 |
| Условное напряжение при 100% удлинении, МПа | ISO 37-2013 | 3.0 | 2.8 | 3.2 |
| Условное напряжение при 300% удлинении, МПа | ISO 37-2013 | 5.8 | 5.5 | 6.0 |
| Условная прочность при растяжении, МПа | ISO 37-2013 | 11.7 | 9.2 | 9.3 |
| Относительное удлинение при разрыве, % | ISO 37-2013 | 530 | 560 | 560 |
| Остаточная деформация после разрыва, % | ISO 37-2013 | 29 | 29 | 30 |
| Нагрузка при 20% сжатия, МПа | ISO 815-1-2019 | 21.2 | 12.8 | 15.2 |
| Остаточная деформация при сжатии, % | ISO 815-1-2019 | 14.0 | 18.6 | 17.9 |
| Модуль Юнга при сжатии, МПа | ISO 7743-2013 | 106 | 64 | 76 |
На рис. 2 представлены деформационные кривые образцов при сжатии материала на 20%. Модуль Юнга материала с содержанием 0.1% ДНА составил 106 МПа при остаточной деформации 14%, для материалов с содержанием ДНА 0.5, 1 и 0% составил 64 МПа при остаточной деформации 18.6%, 76 МПа при остаточной деформации 17.9% и 82.5 МПа при остаточной деформации 18.1% соответственно.
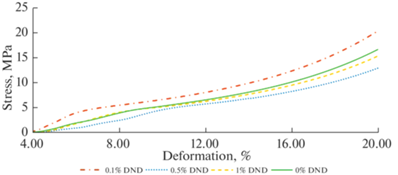
Из рис. 3 и 4 видно, что напряжение для образца с 0.1% ДНА выше по всей длине деформационной кривой, прочность на разрыв выше на 10%, а прочность на сжатие выше на 30%. Отметим также, что предел текучести при разрыве и сжатии выше для образца с содержанием наполнителя 0.1%, это связано с ориентированием молекул материала в следствии продавливания через тонкое отверстие фильеры экструдера в момент изготовления.
Для образцов с наполнением 0.5% и 1% ДНА прочность на разрыв меньше, чем у ненаполненного образца, ввиду того, что превышен порог оптимальной концентрации по данному наполнителю.
ЗАКЛЮЧЕНИЕ
По результатам исследований стоит отметить, что образцы с введением наполнителя 0.1% имеют прочность, превосходящую ненаполненный материал, а также выдерживаемое напряжение на всем протяжении деформационной кривой. Можно сделать вывод о том, что при одинаковом воздействии на изделие, образец с наполнением 0.1% ДНА будет меньше деформироваться, что продлевает срок его службы.
При введении большего количества наполнителя превышается оптимальная концентрация, поэтому наблюдается снижение прочности материала, а ДНА выступают в качестве посторонних включений, которые негативно сказываются на прочность.
Таким образом, несмотря на небольшой ввод ДНА 0.1%, материал демонстрирует значительный рост прочности по сравнению с ненаполненным ТЭП, и может быть рассмотрен для применения в аддитивных технологиях как перспективный материал для различных отраслей промышленности.
Технология получения композиционных материалов выполнена за счет гранта Российского научного фонда (проект № 20-73-10171).
Физико-механические испытания выполнены за счет исследовательского проекта “Химия, физика и биология наносостояния” (государственный регистрационный номер: 0081-2022-0001).
Список литературы
Banerjee S.S., Bhowmick A.K. High-temperature thermoplastic elastomers from rubber–plastic blends: A state-of-the-art review // Rubber Chem. Technol. 2017. V. 90. P. 1–36.
Banerjee S.S., Bhowmick A.K. Novel nanostructured polyamide 6/fluoroelastomer thermoplastic elastomeric blends: Influence of interaction and morphology on physical properties // Polymer. 2013. V. 54. P. 6561–6571.
Coran A.Y., Patel R. Rubber-Thermoplastic Compositions. Part IV. Thermoplastic Vulcanizates from Various Rubber-Plastic Combinations // Rubber Chem. Technol. 1981. V. 54. P. 892–903.
Banerjee S.S., Kumar K.D., Sikder A.K., Bhowmick A.K. Nanomechanics and Origin of Rubber Elasticity of Novel Nanostructured Thermoplastic Elastomeric Blends Using Atomic Force Microscopy // Macromol. Chem. Phys. 2015. V. 216. P. 1666–1674.
Wang H., Wang Z., Wang X., Wang L., Cai Y., Hong K., Sun L., Lu G., Zhao D., Li Z. Styrene-butadiene-styrene copolymer-compatibilized interfacial-modified graphene oxide with mechanical and electrical properties // J. Thermoplastic Composite Materials. 2017. V. 30. P. 1228–1241.
Hofmann D., Thomann R., Mülhaupt R. (2017). Thermoplastic SEBS Elastomer Nanocomposites Reinforced with Functionalized Graphene Dispersions // Macromolecular Materials and Engineering. 2018. V. 303 P. 1700324.
Amini M., Ramazani S.A.A., Haddadi S.A., Kheradmand A. Mechanical, rheological and oxygen barrier properties of ethylene vinyl acetate/diamond nanocomposites for packaging applications // Diamond and Related Materials. 2019. V. 99. P. 107523.
Ivanoska-Dacikj A. Carbon-Based Nanofiller and Their Rubber Nanocomposites // Fabrication Methods of Carbon-Based Rubber Nanocomposites. 2019. P. 27–47.
Maitra U., Prasad K.E., Ramamurty U., Rao C.N.R. Mechanical properties of nanodiamond reinforced polymer-matrix composites // Solid State Commun. 2009. V. 149 P. 1693–1697.
Ullah M., Kausar A., Siddiq M., Subhan M., Abid Zia M. Reinforcing effects of modified nanodiamonds on the physical properties of polymer-based nanocomposites: A review // Polym – Plast. Technol. Eng. 2015. V. 54. P. 861–879.
Ayatollahi M.R., Alishahi E., Doagou-R.S., Shadlou S. Tribological and mechanical properties of low content nanodiamond/epoxy nanocomposites // Compos. Part B Eng. 2012. V. 43. P. 3425–3430.
Mochalin V.N., Gogotsi Y. Nanodiamond-polymer composites // Diam. Relat. Mater. 2015. V. 58. P. 161–171.
Kuasar A. Structure and chemistry of polymer/nanodiamond composites. Hybrid polymer composite materials applications // Woodhead Publishing. 2017. P. 1–21.
Shenderova O. A. Detonation Nanodiamonds // Science and Applications. 2014. P. 346.
Kislitsyn V.D., Mokhireva K.A., Shadrin V.V., Svistkov A.L. Research and modeling of viscoelastic behavior of elastomeric nanocomposites // PNRPU Mechanics Bulletin. 2021. № 2. P. 76–87.
Shvidchenko A.V., Eidelman E.D., Vul’ A.Ya., Kuznetsov N.M., Stolyarova D.Yu., Belousov S.I., Chvalun S.N. Colloids of detonation nanodiamond particles for advanced applications // Advances in Colloid and Interface Science. 2019. V. 268. P. 64–81.
Бернхардт Э. Переработка термопластичных материалов. М.: Госхимиздат, 1962. 747 с.
Timoshenko M.V., Balabanov S.V., Sychev M.M., Nikiforov D.I. Thermoplastic Elastomer for 3D Printing by Fused Deposition Modeling // Polym. Sci. Ser. A. 2021. V. 63. P. 652–656.
Dolmatov V.Yu. Detonation-synthesis nanodiamonds: synthesis, structure, properties and applications // Russian Chemical Reviews. 2007. V. 76. P. 339–360.
Dolmatov V.Yu. Composition materials based on elastomer and polymer matrices filled with nanodiamonds of detonation synthesis // Nanotechnologies in Russia. 2009. V. 14. P. 556–575.
Дополнительные материалы отсутствуют.
Инструменты
Физика и химия стекла


 Пн.-пт.: 10.00-19.00