

Физика металлов и металловедение, 2023, T. 124, № 6, стр. 540-549
Микроструктура и механические свойства сплава системы Al–Mg–Fe–Ni–Zr–Sc после всесторонней изотермической ковки
А. А. Кищик a, С. А. Аксенов b, М. С. Кищик a, Д. О. Демин b, А. Ю. Чурюмов a, А. В. Михайловская a, *
a Национальный исследовательский технологический университет “МИСиС”
119049 Москва, Ленинский просп., 4, Россия
b Национальный исследовательский университет “Высшая школа экономики”, МИЭМ
123458 Москва, ул. Таллинская, 34, Россия
* E-mail: mihaylovskaya@misis.ru
Поступила в редакцию 03.03.2023
После доработки 12.04.2023
Принята к публикации 29.04.2023
- EDN: WVSNWC
- DOI: 10.31857/S0015323023600375
Аннотация
Исследовано влияние всесторонней изотермической ковки (ВИК) на зеренную структуру и параметры частиц вторых фаз кристаллизационного происхождения и дисперсоидов в сплаве Al–4.9Mg–0.9Ni–0.9Fe–0.2Zr–0.1Sc. Методом конечно-элементного моделирования проведен анализ распределения деформаций по объему образца при ковке в закрытом штампе. Предложен метод учета влияния трения и изменения скорости деформации при построении кривых “напряжение–деформация” по результатам ВИК. Увеличение количества циклов ВИК при температуре 350°С привело к уменьшению среднего размера частиц фаз кристаллизационного происхождения в 2 раза и формированию структуры со средним размером зерен 1.3 ± 0.2 мкм, не изменив параметры дисперсоидов. ВИК обеспечивает повышение предела текучести сплава на 60%, предела прочности на 20%.
1. ВВЕДЕНИЕ
Повышение прочности алюминиевых сплавов обеспечит снижение массы конструкций и повышение энергоэффективности транспортной индустрии, поэтому является актуальной задачей промышленности. Формирование ультрамелкозернистой (УМЗ) рекристаллизованной структуры способно значительно повысить предел текучести сплавов при сохранении или повышении характеристик пластичности и технологичности [1–3]. Самый распространенный метод формирования УМЗ и субмикрокристаллической структуры алюминиевых сплавов – интенсивная пластическая деформация (ИПД) [4–7]. В отличие от большинства методов ИПД, всесторонняя изотермическая ковка/осадка (ВИК) позволяет получить массивные образцы в промышленных условиях [8, 9]. ВИК разработана и активно используется для получения УМЗ титановых сплавов [10–14]. Ее эффективность была доказана для сплавов на основе Fe [15, 16], Mg [17–20], Cu [21–23], Al [24–29], металломатричных композиционных материалов [26, 30, 31], сплавов-интерметаллидов [32] и высокоэнтропийных сплавов [33]. Формирование структуры при высокотемпературной ВИК контролируется статической и динамической/постдинамической рекристаллизацией [34‒40]. Стимулирование зарождения новых зерен крупными частицами и ограничение роста зерен дисперсными частицами позволяет управлять структурой через влияние на кинетику рекристаллизации [41, 42]. Повышение однородности структуры и рекристаллизованного объема выявлено в присутствии вторичных частиц β-фазы Al3Mg2 в сплаве 1565ч (AA5059), стимулирующих зарождение новых зерен при ВИК [43]. Однако доля вторичных частиц ограничена растворимостью легирующих элементов, а их размер составляет доли микрометра. Частицы кристаллизационного происхождения, плотность распределения и размер которых можно контролировать, меняя состав сплава, скорость кристаллизации и режимы гомогенизационного отжига обеспечивают больше возможностей для управления рекристаллизацией [44–46]. ВИК позволяет эффективно измельчать частицы и повышать их однородность распределения в матрице [47, 48], способствует фрагментации дисперсоидов Mn-содержащих фаз [49].
Ввиду формирования деформационного дефекта в виде ковочного креста при ВИК для получения однородной структуры в массивной заготовке требуются значительные накопленные деформации, т.е. большое число ковочных операций. Данный недостаток ВИК – результат неравномерного распределения деформации по объему образца вследствие влияния трения. Значение номинальной деформации, рассчитанной на основе значений высот образца до и после осадки, могут значительно отличаться от максимальных и минимальных значений деформации. Применение методов компьютерного моделирования позволяет прогнозировать распределение деформаций по объему образца, обусловленное влиянием трения, и учитывать его при анализе структуры и свойств материала. Цели данной работы заключаются в изучении эволюции структуры и механических свойств, анализе деформационного поведения и разработке имитационной модели осадки с ограничением деформации в одном направлении сложнолегированного сплава системы Al–Mg–Fe–Ni–Zr–Sc. Сплав содержит крупные частицы фазы Al9FeNi кристаллизационного происхождения, которые должны способствовать повышению однородности структуры по сечению образца и измельчению зерна через стимулирование зарождения новых зерен при рекристаллизации, а также наноразмерные дисперсоиды фазы Al3(ScZr), которые должны сдерживать рост рекристаллизованных зерен [50–52], что в совокупности должно обеспечить формирование ультрамелкозернистой структуры и рост прочностных характеристик сплава.
2. МАТЕРИАЛЫ И МЕТОДИКИ ИССЛЕДОВАНИЯ
Сплав имел следующий состав: Al–4.9Mg–0.9Ni–0.9Fe–0.2Zr–0.1Sc–0.05Si (мас. %) [42]. Слиток размером 100 × 40 × 20 мм3 получали литьем в медную водоохлаждаемую изложницу со скоростью охлаждения при литье ~15°С/с. Для получения сплава использовали Al марки A85, Mg марки Мг95 и лигатуры: Al–10% Fe, Al–20% Ni, Al–5% Zr и Al–2% Sc.
Термическую обработку проводили в печи электросопротивления марки Nabertherm N30/65A с вентилятором с точностью поддержания температуры ±1°С. Гомогенизационный отжиг слитка проводили в две ступени (1) 5 ч при 400°С и (2) 3 ч при 470°С для устранения дендритной ликвации, распада пересыщенного алюминиевого твердого раствора и сферодизации частиц фаз кристаллизационного происхождения.
Образцы для ВИК выполнены в форме прямоугольного параллелепипеда с размерами 18 × 9 × × 9 мм3. ВИК обеспечивала за одну операцию истинную деформацию (е) 0.8 и за полный цикл смен осей деформации е = 2.4. Деформация шла по двум из трех осей, после каждого прохода образец поворачивали на 90° относительно исходного положения, конечная геометрия образца не менялась. Было проведено до 6 полных циклов всесторонней ковки при температуре 350°С с накопленной деформацией до ∑е = 14.4. Перед каждым проходом оснастку вместе с образцом подогревали до заданной температуры и выдерживали в течение 5 мин. Температуру на поверхности образца контролировали хромель–алюмелевой термопарой через отверстие в оснастке. Для уменьшения трения использовали графитовую смазку. Для изучения механических свойств ковке подвергали образец размерами 56 × 28 × 28 мм3.
С целью определения уравнений состояния материала была выполнена серия испытаний на сжатие образцов с постоянной скоростью деформации на испытательной машине Gleeble 3800. При осадке образцов с размерами 18 × 9 × 9 мм3 со скоростью 5 мм/мин скорость деформации меняется от 0.0052 до 0.011 с–1. Исходя из этого, были выбраны скорости деформации в испытаниях на Gleeble: 0.005, 0.0075 и 0.01 с–1.
Микроструктуру изучали с помощью сканирующеого электронного микроскопа (СЭМ) Tescan-VEGA3 LMH c приставкой для энерго-дисперсионного анализа (Х-MAX80, Oxford Instruments) и светового микроскопа (СМ) Axiovert 200MМАТ “Carl Zeiss” в поляризованном свете. Образцы готовили путем механической шлифовки и полировки на установке Struers LaboPol, и конечной электролитической полировки в хлорно-спиртовом электролите (A2 производства Struers) при напряжении 15–20 В. Для анализа зеренной структуры в поляризованном свете светового микроскопа образцы предварительно подвергали оксидированию в 10%-ном водном растворе HF в H3BO4. Средний размер зерна определяли методом случайных секущих, анализируя >300 измерений на состояние. Доверительный интервал среднего значения определяли при доверительной вероятности 95%. Анализ дисперсоидов проводили при помощи просвечивающего электронного микроскопа (ПЭМ) JEOL JEM-2100. Объектами исследования служили диски диаметром 3 мм, которые утоняли механическим шлифованием до 0.25 мм, а затем до образования отверстия в струе электролита Struers Electrolyte AII на установке Struers TenuPol-5 при напряжении 22 В и температуре 0 ± 2°С. Объекты для анализа микроструктуры после ВИК вырезали из центрального сечения образца параллельно направлению последней деформации.
Испытания на одноосное растяжение проводили при комнатной температуре на разрывной машине Zwick Z250 со скоростью деформирования 4 мм/мин. Образцы имели размеры рабочей части 6 × 1 мм2 при расчетной длине 15 мм.
3. РЕЗУЛЬТАТЫ И ИХ ОБСУЖДЕНИЕ
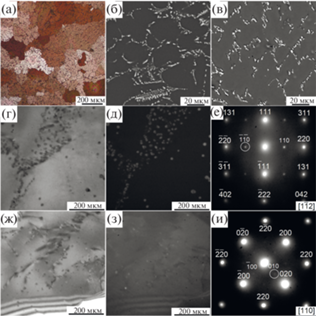
3.1. Микроструктура сплава после литья и гомогенизационного отжига. Размер зерна в литом состоянии варьировался от 30 до 500 мкм и в среднем составил 200 ± 20 мкм (рис. 1а). Микроструктура сплава после литья (рис. 1б) и гомогенизации (рис. 1в) представлена дендритами Al твердого раствора, на периферии дендритных ячеек формировались частицы фазы Al9FeNi эвтектического происхождения [42]. Объемная доля частиц составила 6.3 ± 0.5%, частицы имели в литом состоянии размер 2.2 ± 0.5 мкм с коэффициентом формы (КФ) 0.5. После гомогенизационного отжига частицы Al9FeNi фрагментировались и сфероидизировались, средний размер составил 1.7 ± 0.3 мкм и КФ = = 0.7, а также в сплаве наблюдали выделения L12-фазы Al3(Sc,Zr) размером 10–12 нм (рис. 1г, 1д). Дисперсоиды декорируют дислокации и дислокационные стенки, а также выделяются в участках свободных от дислокаций, что говорит о действии двух механизмов зарождения – гетерогенном и гомогенном. Аналогичные особенности зарождения дисперсоидов фазы L12 Al3(Sc,Zr) выявлены в [53, 54].
Рис. 1.
Cтруктура сплава после литья (а, б), гомогенизационного отжига (в–e) и ВИК с ∑е = 14.4 (ж–и); а – СМ, б, в СЭМ, г–и – ПЭМ: светлое поле (г, ж), темное поле в рефлексе L12-фазы Al3(Sc,Zr) (д, з), электронограмма (е, и).
3.2. Анализ деформационного поведения при ВИК. При анализе процесса ВИК использовали конечно-элементное моделирование процесса формоизменения образца при ковке в закрытом штампе. Моделирование осуществляли в программном комплексе Abaqus CAE для 1/4 части образца, выбранной из соображений симметрии. Описание деформационного поведения материала осуществляли с помощью уравнения Бэкофена:
где σ – напряжение, έ – скорость деформации, K, m – параметры материала. Для определения параметров материала ($K$ и $m$), результаты испытаний на сжатие с постоянными скоростями деформации (рис. 2а) аппроксимировали с помощью соотношения (1) (рис. 2б). Значения констант материала составили $K = 314$ и $m = 0.24$.Рис. 2.
Результаты испытаний на одноосное сжатие образцов при постоянных скоростях деформации и их аппроксимация уравнением Бэкофена, представленные как зависимости напряжения от деформации (а) и скорости деформации (б); cравнение экспериментальной диаграммы нагружения при ВИК с результатами конечно-элементного моделирования с отсутствием трения и с выбранным коэффициентом трения (в).
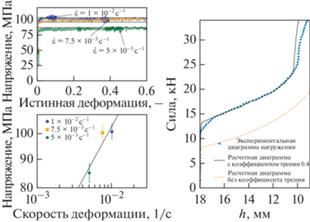
Значение коэффициента трения варьировали от 0.1 до 0.5. По результатам моделирования строили диаграмму нагружения, которую сравнивали с экспериментально измеренными силами, действующими на штамп. В результате многовариантного анализа было выбрано значение коэффициента трения 0.4, обеспечившее наилучшее согласование с экспериментальными данными. Результаты сравнения расчетных и экспериментальных значений напряжений приведены на рис. 2в. Перегиб на кривой нагрузка–перемещение и резкий скачок нагрузки после уменьшения высоты образца с 18 до 10 мм связан с увеличением поверхности трения в результате заполнения металлом углов оснастки. На кривой, полученной при моделировании с нулевым трением, этот перегиб отсутствует. Сравнение кривых, полученных с различными коэффициентами трения, позволяет оценить роль трения в процессе ВИК. Результаты моделирования показали, что до момента касания боковых стенок и начала процесса заполнения углов оснастки влияние трения выражается в увеличении силы, действующей на штамп, на 48%. Таким образом, с целью учета трения при расчете кривых “напряжение–деформация” необходимо умножать измеренные значения силы на коэффициент ${{k}_{\tau }} = 0.676$, соответствующий коэффициенту трения 0.4.
На рис. 3 изображено распределение интенсивности деформации по объему образца (на примере 1/4 части образца) на различных стадиях процесса по результатам моделирования первого прохода ВИК с выбранным коэффициентом трения (${{\mu }} = 0.4$). Распределение интенсивности деформации несимметрично по высоте – минимальное значение достигается в зоне стесненной деформации, прилегающей к дну штампа, и составляет 0.0697. В зоне стесненной деформации, прилегающей к пуансону, значения выше за счет воздействия трения о боковые стенки штампа. Максимальное значение деформации по центральной линии образца равно 1.3, что превышает номинальное значение деформации на 63%. Максимум распределения деформации наблюдали не в середине образца, как при свободной осадке [55], а верхней трети образца, что является следствием трения о боковые стенки матрицы, нарушающего симметрию распределения деформаций относительно срединной горизонтальной плоскости.
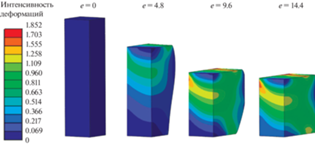
Максимальные по всему объему образца значения интенсивности деформации превышают номинальное значение более чем в два раза и достигаются в верхней части бруска на кромке, контактирующей с пуансоном. Полученные распределения необходимо учитывать при анализе кривых деформации и эволюции микроструктуры.
Для расчета кривых напряжение–деформация по экспериментальным диаграммам нагружения использовали следующие формулы:
(2)
${{\varepsilon }} = \frac{2}{{\sqrt 3 }}\ln \left( {\frac{{{{h}_{0}}}}{{{{h}_{0}} - {{\delta }}{\kern 1pt} {\text{'}}}}} \right);$(3)
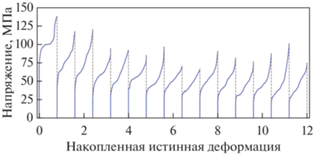
${{\sigma }} = \frac{{\sqrt 3 }}{2}\frac{{{{k}_{\tau }}F\left( {{{h}_{0}} - {{\delta }}{\kern 1pt} {\text{'}}} \right)}}{{{{V}_{0}}}}{{\left( {\frac{{\sqrt 3 \left( {{{h}_{0}} - {{\delta }}{\kern 1pt} {\text{'}}} \right){{{{{\dot {\varepsilon }}}}}_{{{\text{ref}}}}}}}{{2v}}} \right)}^{m}},$Кривые напряжение–деформация для каждого прохода, перестроенные с учетом влияния трения и изменения скорости деформации при осадке в матрицу, продемонстрированы на рис. 4. Уровень напряжения по окончанию второй стадии деформации (до перегиба на кривой) снижается с ~100 МПа при первой осадке до ~30–50 МПа при накопленной деформации 4.8 и более. Снижение напряжения обусловлено процессами рекристаллизации в образце, что показано в разделе 3.3.
Рис. 4.
Зависимости напряжения от деформации для 15 проходов ВИК, рассчитанные с помощью формул (2)–(4).
3.3. Анализ эволюции микроструктуры и механических свойств после ВИК. После 2 циклов ВИК средний размер частиц Al9FeNi составил 1.3 ± 0.1 мкм при КФ = 0.7 (рис. 5а). С увеличением числа циклов до 4–5 размер частиц уменьшился до 1.1 ± 0.1 мкм (рис. 5б, 5в), а КФ увеличился до 0.9, т.е. частицы фрагментировались и сфероидизировались. ВИК не повлияла на параметры дисперсоидов Al3(Sc, Zr) (рис. 1ж–1и), они сохранили средний размер 11 ± 1 нм и L12 тип структуры. Параметры частиц вторых фаз после ВИК не отличались от параметров частиц в листах сплава, полученных горячей и холодной прокаткой [42].
Рис. 5.
Микроструктура сплава после всесторонней ковки при температуре 350°С: 2 цикла (a, г), 4 цикла (б, д), 5 циклов (в, е): (а–в) СЭМ, (г–е) СМ.
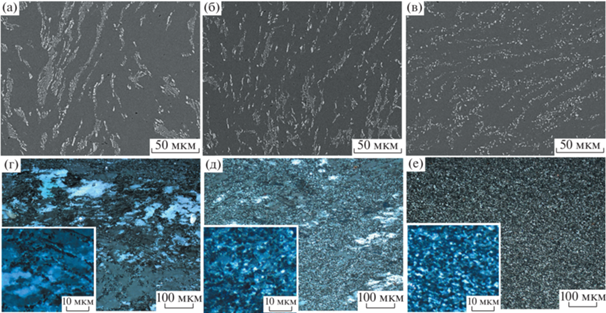
Средний размер зерна в исходном состоянии перед ВИК составлял 200 мкм (рис. 1а). Накопленная деформация ∑е = 4.8 привела к образованию новых рекристаллизованных зерен размером 1–2 мкм с объемной долей 10 ± 3% (рис. 5г). Увеличение накопленной деформации до ∑е = 9.6 обеспечило формирование участков с мелкозернистой структурой и средним размером зерна 2.1 ± ± 0.5 мкм на 70 ± 8% объема образца и отдельными вытянутыми зернами размером от 10 до 170 мкм, сохранившими признаки дендритного строения исходной структуры (рис. 5д). При ∑е = 14.4 формировалась мелкозернистая рекристаллизованная структура со средним размером зерен 1.3 ± 0.2 мкм (субзерен 1.1 ± 0.2 мкм) на ~90% площади центрального продольного сечения образца (рис. 5е и рис. 6а). Соотношение мало/высокоугловых границ составляет 18/82% (рис. 6в). Преобладали зерна, окруженные высокоугловыми границами с углом разориентировки ≥15°, однако присутствовали участки с нерекристаллизованной структурой. Размер крупных зерен на периферии не превышал 30 мкм. Эволюция структуры подтверждает протекание процессов рекристаллизации, которые приводят к снижению напряжения при увеличении накопленной деформации до 4.8. В сплаве Al–Mg–Sc–Zr после ковки при более низкой температуре 325°С и ∑е = 8.4 размер зерна составлял 2 мкм в результате протекания процессов рекристаллизации [36, 51].
Рис. 6.
EBSD-карта (IPF) распределения границ зерен/субзерен после 5 циклов всесторонней изотермической ковки при температуре 350°С (а) и после ковки при температуре 350°С и отжиге 460°С (б); гистограмма распределения границ зерен по углам разориентировки (в).
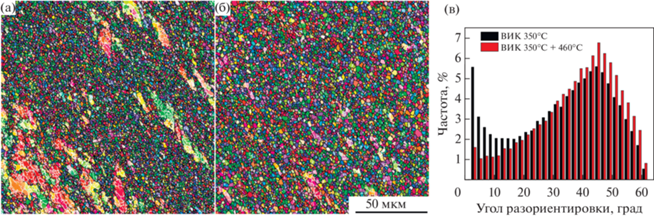
Отжиг при 460°С, подвергнутого ВИК образца, привел к уменьшению соотношения мало/высокоугловых границ до 8/92% с формированием практически однородной рекристаллизованной структуры (рис. 6б, 6в). Средний размер рекристаллизованных зерен после отжига увеличился до 1.6 ± 0.2 мкм, субзерен до 1.5 ± 0.2 мкм (рис. 6б), доля малоугловых границ снизилась (рис. 6в). Высокую дисперсность и стабильность рекристаллизованной структуры в исследуемом сплаве можно объяснить совокупным влиянием крупных частиц фазы Al9FeNi, которые стимулируют зарождение рекристаллизованных зерен [56], и наноразмерных дисперсоидов L12–Al3(Sc, Zr)-фазы, сдерживающих рост рекристаллизованных зерен (эффект Зинера) [57]. Частицы L12–Al3(Sc, Zr)-фазы эффективно сдерживают рекристаллизацию при нагреве холоднокатанных листов данного сплава [42] и ограничивают рост рекристаллизованных зерен, полученных ВИК. В сплаве Al–Mg–Mn–Сr, имеющем близкое содержание магния, несмотря на более крупные, размером ~80 нм, частицы дисперсоидов фазы Al6(Mn, Cr), средний размер рекристаллизованного зерна после ВИК по аналогичному режиму составил ~1.7 мкм [49], что близко к размеру зерна в исследуемом сплаве. Однако отжиг при 460°С привел к значительному огрублению и росту неоднородности зеренной структуры, в которой наблюдаются признаки аномального роста зерен. Вероятно, в ходе ВИК при пониженной температуре 350°С и значительной накопленной деформации, важную роль при формировании структуры играет магний, который обеспечивает эффективный наклеп, стимулирует рекристаллизацию и ограничивает рост зерен [58]. Во время отжига при более высокой температуре формирование зеренной структуры определяется эффектом Зинера и параметрами дисперсоидов, относительно крупные частицы марганцовистой фазы ожидаемо слабее сдерживают рост зерен, чем дисперсные частицы L12-фазы.
Механические свойства исследуемого сплава после ВИК и отжига в сравнении с данными литературы представлены в табл. 1. В состоянии после ВИК сплав имел наибольшие прочностные характеристики, которые достигали уровня свойств термически-упрочняемых алюминиевых сплавов. Повышенную прочность можно объяснить факторами остаточного наклепа в участках с субзеренной структурой в сочетании с ультрамелким зерном, а также дисперсионным упрочнением. Прочностные характеристики исследуемого сплава выше, чем характеристики полученных в тех же условиях сплавов без Sc, а относительное удлинение ниже, что обусловлено влиянием наноразмерных L12-дисперсоидов. Скандий повышает предел текучести благодаря дисперсионному (по механизму Орована) и субструктурному упрочнению, но снижает характеристики пластичности ввиду эффективного закрепления дислокаций L12-фазой [59]. Меньшая пластичность в исследуемом сплаве может быть также следствием значительной доли эвтектических частиц.
Таблица 1.
Механические свойства исследуемого сплава после разных режимов термомеханической обработки (ТМО) в сравнении с другими сплавами на основе системы Al–Mg, подвергнутыми ВИК
| Сплав | Режим обработки | Средний размер зерна, мкм | Механические свойства | ||
|---|---|---|---|---|---|
| σ0.2, МПа | σв, МПа | δ, % | |||
| Al–4.9Mg–0.9Ni–0.9Fe–0.2Zr–0.1Sc (исследуемый сплав) | ВИК 350°С ∑e = 14.4 | 1.3 | 440 ± 5 | 475 ± 5 | 7 ± 1 |
| ВИК 350°С ∑e = 14.4; отжиг 30 мин при 460°С | 1.6 | 230 ± 5 | 345 ± 5 | 24 ± 1 | |
| ТМО; отжиг 30 мин при 460°С [42] | Нерекристаллизованная структура | 270 ± 5 | 385 ± 3 | 14 ± 2 | |
| Al–4.9Mg–1.2Mn–0.1Cr | ВИК 350°С ∑e = 12* [49] | 1.7 | 265 ± 3 | 400 ± 4 | 13 ± 1 |
| Al–5.6Mg–0.8Mn–0.7Zn–0.1Cr | ВИК 350°С ∑e = 7.2* [39] | ~2 мкм и ~35 мкм** | 300 ± 5 | 405 ± 4 | 17 ± 1 |
| Al–5Mg–0.2Sc–0.18Mn–0.08Zr (1570С) | ВИК 325°С ∑e = 12 [61, 62] | 2.2 | 235 ± 5 | 360 ± 5 | 38 ± 3 |
| ВИК 325°С далее 250°С ∑e = 18 [62] | 1.9 | 260 ± 5 | 370 ± 4 | 33 ± 3 | |
| ВИК 250°С далее 175°С, ∑e = 24 [63] | 1.0 | 315 ± 10 | 385 ± 10 | 32 ± 3 | |
* Накопленная деформация пересчитана по используемой в данной работе методике (уравнения (1), (2)).
Отжиг при 460°С привел к снижению прочностных характеристик сплава и росту относительного удлинения с 7 до 24%, что можно объяснить снижением плотности дислокаций ввиду возврата и рекристаллизации. В сравнении с ВИК, традиционная обработка, включающая горячую и холодную прокатку с меньшей суммарной накопленной деформацией, обеспечила сплаву в отожженном состоянии более высокие прочностные характеристики и меньшую пластичность ввиду сохранения нерекристаллизованной структуры после отжига [42]. Благодаря УМЗ-структуре и L12-фазе Al3(Sc, Zr) механические свойства исследуемого сплава выше, чем сплавов системы Al–Mg–Mn–Cr, полученных по аналогичным схемам обработки, в том числе с использованием ВИК [49, 60]. Характеристики прочности исследуемого сплава выше, чем подвергнутого ВИК сплава 1570С (Al–5Mg–0.2Sc–0.18Mn–0.08Zr) с более высоким содержанием Sc [61–63].
ЗАКЛЮЧЕНИЕ
Исследовано деформационное поведение и эволюция микроструктуры сплава Al–4.9% Mg–0.9% Ni–0.9% Fe–0.2% Zr–0.1% Sc–0.05% Si в процессе всесторонней изотермической ковки (ВИК) при температуре 350°С и накопленной деформации до 14.4 и последующего отжига при 460°С. Определены механические свойства сплава при комнатной температуре.
С использованием метода конечных элементов проведен анализ формоизменения образца при ВИК в закрытом штампе, показавший существенную неоднородность деформации и значительное влияние трения. Предложен способ построения кривых “напряжение–деформация” по диаграммам нагружения, позволяющий учесть влияние трения.
Перед началом ВИК структуру сплава составляли алюминиевый твердый раствор, 6.3% частиц фазы Al9FeNi размером 1.7 мкм с коэффициентом формы 0.7 и дисперсоиды L12–Al3(Sc, Zr)-фазы размером 10–12 нм. Накопленная деформация ∑e = 14.4 обеспечивала формирование однородной структуры со средним размером частиц фазы Al9FeNi 1.1 мкм и их коэффициентом формы 0.9, при этом параметры частиц L12-фазы не менялись. С увеличением накопленной деформации с 4.8 до 9.6 доля рекристаллизованной структуры в центральном поперечном сечении образца увеличилась с 10 до 70%, а при 14.4 достигла 90%.
После ВИК с накопленной деформацией 14.4 средний размер зерен составил 1.3 мкм, доля малоугловых границ 20%. Благодаря ультрамелкозернистой структуре, наноразмерным дисперсоидам L12-фазы и субструктурному упрочнению сплав демонстрировал высокие прочностные характеристики, предел текучести 440 МПа, предел прочности 475 МПа при относительном удлинении 7%.
Постдеформационный отжиг при 460°С обеспечил формирование однородной рекристаллизованной структуры с размером зерна 1.6 мкм и долей малоугловых границ субзерен 8%. Благодаря термически стабильной ультрамелкозернистой структуре отжиг после ВИК обеспечивает сочетание повышенных для рекристаллизованного состояния характеристик прочности (передел текучести 230 МПа, предел прочности 345 МПа) при относительном удлинении 24%.
Анализ деформационного поведения и механических свойств выполнен в рамках гранта НШ-1752.2022.4, микроструктурный и конечно-элементный анализ в рамках задач РНФ 17‑79-20426. ПЭМ выполнена в Центре коллективного пользования МИСИС “Материаловедение и металлургия”, оснащенном за счет проекта Государственного задания РФ на закупку оборудования № 075-15-2021-696.
Список литературы
Kim H.W., Kang S.B., Tsuji N., Minamino Y. Elongation increase in ultra-fine grained Al–Fe–Si alloy sheets // Acta Mater. 2005. V. 53. P. 1737–1749.
Fritsch S., Wagner M.F. On the Effect of Natural Aging Prior to Low Temperature ECAP of a High-Strength Aluminum Alloy // Metals. 2018. V. 8. P. 63–73.
Nikulin I., Kipelova A., Malopheyev S., Kaibyshev R. Effect of second phase particles on grain refinement during equal-channel angular pressing of an Al–Mg–Mn alloy // Acta Mater. 2012. V. 60. P. 487–479.
Valiev R.Z., Langdon T.G. Principles of equal-channel angular pressing as a processing tool for grain refinement // Prog. Mater. Sci. 2006. V. 51. P. 881–981.
Крымский С.В., Автократова Е.В., Ситдиков О.Ш., Михайловская А.В., Маркушев М.В. Структура алюминиевого сплава Al–Cu–Mg, криопрокатанного с различной степенью // ФММ. 2015. Т. 116. № 7. С. 714–722.
Bhatta L., Pesin A., Zhilyaev A.P., Tandon P., Kong C., Yu H. Recent Development of Superplasticity in Aluminum Alloys: A Review // Metals. 2020. V. 10. P. 77–103.
Kumar N. Severe Plastic Deformation of Al–Mg–Si Alloys Processed Through Rolling Techniques: A Review // Metallogr. Microstruct. Anal. 2022. V. 11. P. 353–404.
Kumar N., Owolabi G.M., Jayaganthan R. Al 6082 alloy strengthening through low strain multi-axial forging // Mater. Charact. 2019. V. 155. P. 109761.
Noda M., Hirohashi M., Funami K. Low temperature superplasticity and its deformation mechanism in grain refinement of Al–Mg alloy by multi-axial alternative forging // J. Japan Inst. Met. 2003. V. 67. P. 98–105.
Mironov S.Y., Salishchev G.A., Myshlyaev M.M., Pippan R. Evolution of misorientation distribution during warm ‘abc’ forging of commercial-purity titanium // Mater. Sci. Eng. A. 2006. V. 418. P. 257–267.
Zhang Z., Wang T., Lin P. Effect of forging steps on microstructure evolution and mechanical properties of Ti–6Al–4V alloy during multidirectional isothermal forging // Procedia Manuf. 2020. V. 50. P. 817–821.
Nguyen M.T., Le V.T., Le M.H., Nguyen T.A. Superplastic properties in a Ti5Al3Mo1.5V titan alloy processed by multidirectional forging process // Mater. Lett. 2022. V. 307. P. 131004.
Ситдиков О.Ш., Автократова Е.В., Атанов Б.И., Маркушев М.B. Влияние всесторонней изотермической ковки на формирование ультрамелкозернистойструктуры в сплаве 1570С // Неорганич. материалы. 2022. V. 58. P. 569–580.
Imayev V.M., Gaisin R.A., Gaisina E.R., Imayev R.M. Microstructure, processing and mechanical properties of a titanium alloy Ti–20Zr–6.5Al–3.3Mo–0.3Si–0.1B // Mater. Sci. Eng. A. 2017. V. 696. P. 137–145.
Sun J., Wang X., Li J., Shu D., Wang S., Peng P., Mao Q., Liu T., Lu X., Li Y., Zhu D., Wang G., Qin W. Enhanced mechanical properties of ultrafine-lamella 304L stainless steel processed by multidirectional hot forging // Vacuum. 2021. V. 187. P. 110116.
Soleymani V., Eghbali B. Grain Refinement in a Low Carbon Steel Through Multidirectional Forging // J. Iron Steel Res. Int. 2012. V. 19. P. 74–78.
Ramesh S., Anne G., Bhat N., Aithal G., Shivananda Nayaka H., Arya S. Surface modification of multi-directional forged biodegradable Mg–Zn alloy by ball burnishing process: Modeling and analysis using deep neural network // J. Manuf. Process. 2021. V. 68. P. 423–434.
Cui J., Yang H., Zhou Y., Tan J., Chen X., Song J., Huang G., Zheng K., Jin Y., Jiang B., Pan F. Optimizing the microstructures and enhancing the mechanical properties of AZ81 alloy by adding TC4 particles // Mater. Sci. Eng. A. 2023. V. 863. P. 144518.
Yurchenko N.Y., Stepanov N.D., Salishchev G.A., Serebryany V.N., Martynenko N.S., Lukyanova E.A., Rokhlin L.L., Birbilis N., Dobatkin S.V., Estrin Y.Z. Effect of multiaxial deformation on structure, mechanical properties, and corrosion resistance of a Mg–Ca alloy // J. Magnes. Alloy. 2022. V. 10. P. 266–280.
Юрченко Н.Ю., Степанов Н.Д., Салищев Г.А., Мартыненко Н.С., Лукьянова Е.А., Рохлин Л.Л., Добаткин С.В. Изучение закономерностей структурообразования при сжатии для выбора режимов мультиосевой деформации сплава системы Mg–Ca // Металлы. 2018. Т. 6. С. 38–53.
Zhang S., Wu L., Gu T., Shi Y., Tian X., Li H., Hou H., Zhao Y. Effect of microstructure on the mechanical properties of ultrafine-grained Cu–Al–Ni alloys processed by deformation and annealing // J. Alloys Compd. 2022. V. 923. P. 166413.
Shahriyari F., Shaeri M.H., Dashti A., Zarei Z., Noghani M.T., Cho J.H., Djavanroodi F. Evolution of mechanical properties, microstructure and texture and of various brass alloys processed by multi-directional forging // Mater. Sci. Eng. A. 2022. V. 831. P. 142149.
Zhang R., Li Z., Sheng X., Gao Y., Lei Q. Grain refinement and mechanical properties improvements in a high strength Cu–Ni–Si alloy during multidirectional forging // Fusion Eng. Des. 2020. V. 159. P. 111766.
Ситдиков О.Ш. Влияние всесторонней ковки на формирование мелкозернистой микроструктуры в высокопрочном алюминиевом сплаве // Письма о матер. 2013. Т. 3. С. 215–220.
Cherukuri B., Nedkova T.S., Srinivasan R. A comparison of the properties of SPD-processed AA-6061 by equal-channel angular pressing, multi-axial compressions/forgings and accumulative roll bonding // Mater. Sci. Eng. A. 2005. V. 410–411. P. 394–397.
Wang D., Zhang W., Huang S., Yi Y., He H. Effect of three-dimensional deformation at different temperatures on microstructure, strength, fracture toughness and corrosion resistance of 7A85 aluminum alloy // J. Alloys Compd. 2022. V. 928. P. 167200.
Das B., Dixit U.S., Panda B.N. Effects of Multi-axis Forging on Mechanical and Microstructural Properties of AA6061-T6 Aluminum Alloy / Advances in Forming, Machining and Automation. Select Proceedings of AIMTDR 2021. Springer, 2022. P. 47–59.
Sitdikov O., Goloborodko A., Sakai T., Miura H., Kaibyshev R. Grain Refinement in As-Cast 7475 Al Alloy under Hot Multiaxial Deformation // Mater. Sci. Forum. 2003.V. 426–432. P. 381–386.
Kumar N., Jayaganthan R., Owolabi G.M. Grain refinement mechanism in 6082 Al alloy fabricated by cryo-multiaxial forging // Mater. Sci. Eng. A. 2022. V. 833. P. 142 518.
Sarath Chandra Reddy G., Manjunath L.H., Manjunath G.K. Development of Al 6061 MWCNT MMC processed by Multi-Directional Forging // Mater. Today Proc. 2022. V. 54. P. 196–198.
Chen Q., Geng H., Zhang H., Li X., Chen G. Microstructure and mechanical properties of in situ TiB2–TiAl3/2024Al composite subjected to multidirectional forging // J. Mater. Res. Technol. 2022. V. 21. P. 2827–2840.
Panov D.O., Sokolovsky V.S., Stepanov N.D., Zherebtsov S.V., Panin P.V., Volokitina E.I., Nochovnaya N.A., Salishchev G.A. Effect of interlamellar spacing on strength-ductility combination of β-solidified γ-TiAl based alloy with fully lamellar structure // Mater. Sci. Eng. A. 2023. V. 862. P. 144458.
Kuznetsov A.V., Shaisultanov D.G., Stepanov N., Salishchev G.A., Senkov O.N. Superplasticity of AlCoCrCuFeNi High Entropy Alloy // Mater. Sci. Forum. 2012. V. 735. P. 146–151.
Sitdikov O., Garipova R., Avtokratova E., Mukhametdinova O., Markushev M. Effect of temperature of isothermal multidirectional forging on microstructure development in the Al-Mg alloy with nano-size aluminides of Sc and Zr // J. Alloys Compd. 2018. V. 746. P. 520–531.
Sakai T., Miura H., Goloborodko A., Sitdikov O. Continuous dynamic recrystallization during the transient severe deformation of aluminum alloy 7475 // Acta Mater. 2009. V. 57. P. 153–162.
Sitdikov O., Avtokratova E., Markushev M. Development of Ultrafine Grain Structure in an Al–Mg–Mn–Sc–Zr Alloy During High-Temperature Multidirectional Isothermal Forging // Met. Mater. Int. 2021. V. 27. P. 2743–2755.
He H., Chen K., Yi Y., You W., Guo Y., Wang B., Tang J., Guo W., Huang S. Influence of Forging Temperature on the Microstructures and Mechanical Properties of a Multi-Directionally Forged Al–Cu–Li Alloy // Met. Mater. Int. 2022. V. 28. P. 433–447.
Montazeri-pour M., Parsa M.H., Jafarian H.R., Taieban S. Microstructural and mechanical properties of AA1100 aluminum processed by multi-axial incremental forging and shearing // Mater. Sci. Eng. A. 2015. V. 639. P. 705–716.
Kishchik M.S., Mikhaylovskaya A.V., Kotov A.D., Mosleh A.O., AbuShanab W.S., Portnoy V.K. Effect of multidirectional forging on the grain structure and mechanical properties of the Al–Mg–Mn alloy // Materials. 2018. V. 11. P. 2166.
Ситдиков О.Ш., Автократова Е.В., Мухаметдинова О.Э., Гарипова Р.Н., Ильясов Р.Р., Маркушев М.В. Микроструктура, механические свойства и термическая стабильность ультрамелкозернистого Al–Mg–Sc–Zr сплава, полученного всесторонней изотермической ковкой // Materials Physics and Mechanics. 2017. Т. 33. С. 137–151.
Кищик А.А., Михайловская А.В., Левченко В.С., Портной В.К. Формирование микроструктуры и сверхпластичность магналиев // ФММ. 2017. Т. 6. № 1. С. 101–108.
Kishchik A.A., Mikhaylovskaya A.V., Kotov A.D., Rofman O.V., Portnoy V.K. Al–Mg–Fe–Ni based alloy for high strain rate superplastic forming // Mater. Sci. Eng. A. 2018. V. 718. P. 190–197.
Mikhaylovskaya A.V., Kishchik M.S., Kotov A.D., Tabachkova N.Y. Grain refinement during isothermal multidirectional forging due to β-phase heterogenization in Al–Mg-based alloys // Mater. Lett. 2022. V. 321. P. 132412.
Mochugovskiy A.G., Tabachkova N.Y., Ghayoumabadi M.E., Cheverikin V.V., Mikhaylovskaya A.V. Joint effect of quasicrystalline icosahedral and L12-strucutred phases precipitation on the grain structure and mechanical properties of aluminum-based alloys // J. Mater. Sci. Technol. 2021. V. 87. P. 196–206.
Чурюмов А.Ю., Михайловская А.В., Котов А.Д., Базлов А.И., Портной В.К. Разработка математических моделей связи показателей сверхпластичности с параметрами структуры алюминиевых сплавов системы Al–Mg–Si // ФММ. 2013. Т. 114. № 3. С. 297–304.
Mikhaylovskaya A.V., Ryazantseva M.A., Portnoy V.K. Effect of eutectic particles on the grain size control and the superplasticity of aluminium alloys // Mater. Sci. Eng. A. 2011. V. 528. P. 7306–7309.
Alemdag Y., Karabiyik S., Mikhaylovskaya A. V., Kishchik M.S., Purcek G. Effect of multi-directional hot forging process on the microstructure and mechanical properties of Al–Si based alloy containing high amount of Zn and Cu // Mater. Sci. Eng. A. 2021. V. 803. P. 140 709.
Wang B., Yi Y., He H., Huang S. Effects of deformation temperature on second-phase particles and mechanical properties of multidirectionally-forged 2A14 aluminum alloy // J. Alloys Compd. 2021. V. 871. P. 159459.
Кищик А.А., Михайловская А.В., Кищик М.С., Котов А.Д. Влияние всесторонней изотермической ковки на микроструктуру и механические свойства сплава системы Al–Mg–Mn–Cr // ФММ. 2020. Т. 121. № 5. С. 543–549.
Forbord B., Hallem H., Ryum N., Marthinsen K. Precipitation and recrystallisation in Al–Mn–Zr with and without Sc // Mater. Sci. Eng. A. 2004. V. 387–389. P. 936–939.
Sitdikov O., Avtokratova E., Markushev M. Influence of strain rate on grain refinement in the Al–Mg–Sc–Zr alloy during high-temperature multidirectional isothermal forging // Mater. Charact. 2019. V. 157. P. 109885.
Chuvil’deev V.N., Gryaznov M.Y., Shotin S.V., Kopylov V.I., Nokhrin A.V., Likhnitskii C.V., Murashov A.A., Bobrov A.A., Tabachkova N.Y., Pirozhnikova O.E. Investigation of superplasticity and dynamic grain growth in ultrafine-grained Al–0.5% Mg–Sc alloys // J. Alloys Compd. 2021. V. 877. P. 160099.
Мочуговский А.Г., Барков Р.Ю., Михайловская А.В., Логинова И.С., Яковцева О.А., Поздняков А.В. Структура и свойства сплавов Al–4.5Mg–0.15Zr с добавкой Er, Y или Yb // ФММ. 2022. Т. 123. № 5. С. 499–506.
Поздняков А.В., Барков Р.Ю., Левченко В.С. Влияние Yb на фазовый состав и механические свойства сплавов Al–Mg–Mn–Zr–Sc и Al–Mg–Cr–Zr–Sc с низкой концентрацией скандия // ФММ. 2020. Т. 121. № 1. С. 93–98.
Buckingham R.C., Argyrakis C., Hardy M.C., Birosca S. The effect of strain distribution on microstructural developments during forging in a newly developed nickel base superalloy // Mater. Sci. Eng. A. 2016. V. 654. P. 317–328.
Doherty R.D., Hughes D.A., Humphreys F.J., Jonas J.J., Juul Jensen D., Kassner M.E., King W.E., McNelley T.R., McQueen H.J., Rollett A.D. Current issues in recrystallization: A review // Mater. Sci. Eng. A. 1997. V. 238. P. 219–274.
Manohar P.A., Ferry M., Chandra T. Five Decades of the Zener Equation // ISIJ Int. 1998. V. 38. C. 913–924.
Buken H., Kozeschnik E. Modeling Static Recrystallization in Al–Mg Alloys // Metall. Mater. Trans. A. 2021. V. 52. P. 544–552.
Mochugovskiy A.G., Mikhaylovskaya A.V. Comparison of precipitation kinetics and mechanical properties in Zr and Sc-bearing aluminum-based alloys // Mater. Lett. 2020. V. 275. P. 128096.
Mikhaylovskaya A.V., Kishchik A.A., Kotov A.D., Rofman O.V., Tabachkova N.Y. Precipitation behavior and high strain rate superplasticity in a novel fine-grained aluminum based alloy // Mater. Sci. Eng. A. 2019. V. 760. P. 37–46.
Sitdikov O., Avtokratova E., Latypova O., Markushev M. Structure, strength and superplasticity of ultrafine-grained 1570C aluminum alloy subjected to different thermomechanical processing routes based on severe plastic deformation // Trans. Nonferrous Met. Soc. China. 2021. V. 31. P. 887–900.
Sitdikov O.Sh., Avtokratova E.V., Ilyasov R.R., Markushev M.V. Structure and Mechanical Properties of the Aluminum Alloy 1570C after Multidirectional Forging with Decreasing Temperature and Subsequent Rolling // J. Phys. Conf. Ser. 2020. V. 1431. P. 012053.
Avtokratova E., Sitdikov O., Markushev M., Linderov M., Merson D., Vinogradov A. The processing route towards outstanding performance of the severely deformed Al–Mg–Mn–Sc–Zr alloy // Mater. Sci. Eng. A. 2021. V. 806. P. 140818.
Дополнительные материалы отсутствуют.
Инструменты
Физика металлов и металловедение


 Пн.-пт.: 10.00-19.00